こんにちは、切粉ラボ運営のMakaです。
NC旋盤を10年以上、マシニングセンタを3年ほど扱ってきましたが、毎日欠かさず掃除していたのがベッドまわりでした。
切粉をかき出しながら「この分厚い鉄のかたまり、どうして鋳物なんだろう」と思ったことが何度もあります。
工作機械のベッドは、主軸や刃物台、テーブルをまるごと受け止める土台。
ここがたわんだり震えたりすると、どれだけ良い工具を付けても寸法や仕上げ面は落ち着きません。
この記事では、ベッドの役割から鋳物が選ばれてきた理由、鋳鉄以外の材質、そして現場で剛性をどう見ていくかまでを、作業者の目線でお話しします。機械の中身を知ると、びびりや寸法ズレの見え方が少し変わってきますよ。
- 工作機械のベッドが担う役割と基本構造
- ベッド材に鋳鉄が多く使われる理由
- 鋼板溶接やミネラルキャストとの違い
- 現場で剛性を見極めるときの着眼点
工作機械のベッドとは何か、その役割
まずは「ベッドとはそもそも何をしている部品なのか」から見ていきます。
普段はカバーの奥に隠れていて目立ちませんが、機械の精度を一番下で支えている存在です。
機械全体を支える土台としての働き
ベッドとは、
工作機械のいちばん下にあって、主軸台や往復台、テーブル、コラムといった主要な部品を載せる土台
のことです。
人の体でいえば骨盤のようなもの。上に載るものがどれだけ立派でも、ここがぐらつけば全体が安定しません。
仕事は大きく三つあります。
1つ目は、機械の重さとワークの重さを受け止めること。
2つ目は、切削中に発生する力や振動を受け止めること。
3つ目は、案内面を通して刃物とワークの位置関係を正しく保つことです。
とくに3つ目が肝心でしょう。ベッドの上には案内面(すべり面やリニアガイドの取付面)があり、往復台やテーブルはその上をまっすぐ動きます。
つまり、ベッドの真直度やねじれは、工具とワークの相対位置に影響し、テーパや真直度不良などの原因になるわけです。
各部品のつながりを先に押さえておきたい方は、工作機械の構造と各部名称を図解した記事もあわせて読んでみてください。
旋盤とマシニングセンタでの違い
同じ「ベッド」でも、機械の種類によって形と役割が少し変わります。
私の感覚で言うと、旋盤とマシニングセンタは回転するものが違う機械。ワークが回るか、工具が回るかで、力のかかり方も変わってきます。
一般的な横形旋盤では、長手方向に延びるベッドに主軸台や往復台が配置され、心押台を備える機種もあります。
ベッドや案内面の変形は工具とワークの相対位置を変えるため、テーパや円筒度不良の一因になります。ただし、心押台の芯ずれや切削抵抗、熱変位なども影響します。
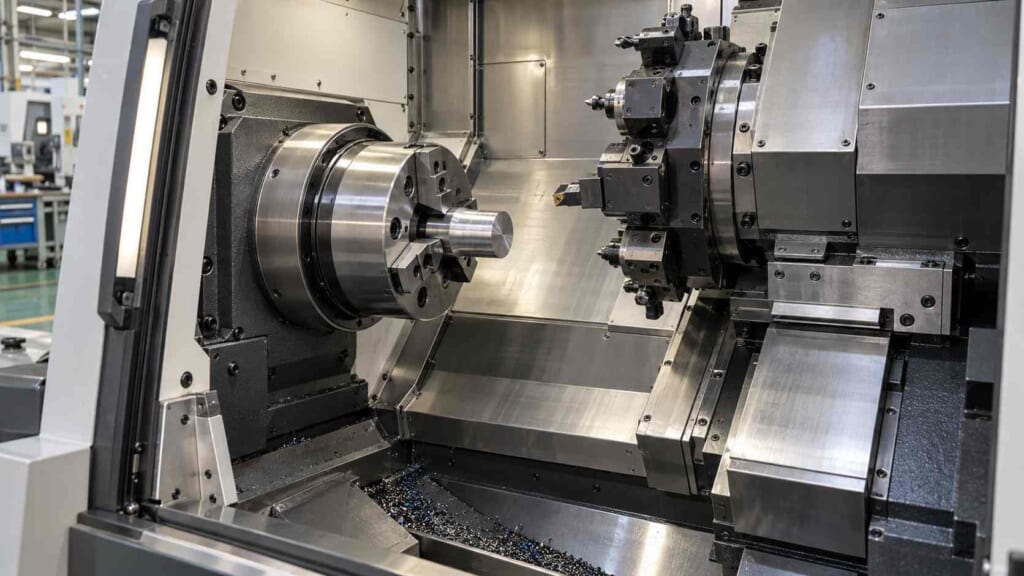
一方、一般的な立形マシニングセンタでは、ベッドにテーブル移動機構やコラムが組み合わされます。サドルとテーブルを重ねる構造もありますが、軸の配置は機種によって異なります。
加工中は軸方向・径方向などさまざまな切削力を受けるため、ベッド単体だけでなく、コラムとの結合部や主軸・案内面を含む機械全体の剛性が重要です。
ベッドに求められる四つの性質
ベッドに必要な性質は、おおまかに四つです。
第1に剛性。
力を受けても変形しにくいこと。
第2に減衰性。
発生した振動をすばやく静める力です。
第3に熱に対する安定性で、温度変化によって形が狂いにくいこと。
そして第4に長期的な寸法安定性。残留応力による変形を抑え、長期間にわたって幾何精度を維持しやすいことです。実際の精度維持には案内面の摩耗や保守管理も関係します。
ポイント
剛性だけ高くても、振動が止まらなければびびりは出ます。逆に振動を吸っても、たわんでしまえば寸法が出ません。ベッドは四つの性質の「釣り合い」で評価する部品です。
ベッドに鋳物が使われるのはなぜか
ここが本題です。
鋳鉄が鋼より必ず硬いわけではなく、「硬さ」と「剛性」は別の性質です。それでも長く選ばれ続けているのは、さきほどの四つの性質と作りやすさ、費用まで含めた総合点が高いからです。
振動を吸収する減衰性の高さ
鋳鉄が選ばれる大きな理由の一つが、振動を減衰させやすいことです。
ベッドによく使われるねずみ鋳鉄の内部には、薄い片状の黒鉛が無数に散らばっています。片状黒鉛と金属組織の性質が内部摩擦などに関わり、一般に鋼より高い振動減衰性を示します。ただし、振動の収まり方はベッドの形状や結合部、共振条件にも左右されます。
鋼と鋳鉄では、同じように振動を与えても響き方が違うことがあります。ただし、実際の音は形状・寸法・支持方法によって変わるため、音だけで減衰性を判定できるわけではありません。
切削中には切削力の変動が生じます。工具やワーク、機械の振動が切削厚さの変化を通じて再び切削力に影響すると、再生びびりなどの自励振動につながることがあります。ベッドの減衰性は振動を抑える要素の一つですが、工具突出し量や保持剛性、切削条件の影響も大きいところです。
◆Makaの現場ワンポイント
機械の剛性の違いをいちばん感じるのは、穴あけや重切削のときです。同じ工具、同じ条件でも、びびりが出る機械と出ない機械がある。切削条件をもう一段上げられるかどうかも変わります。ベッドの出来は、こういう負荷の高い加工で表に出てくるかなと思います。
複雑な形を一体で作れる自由度
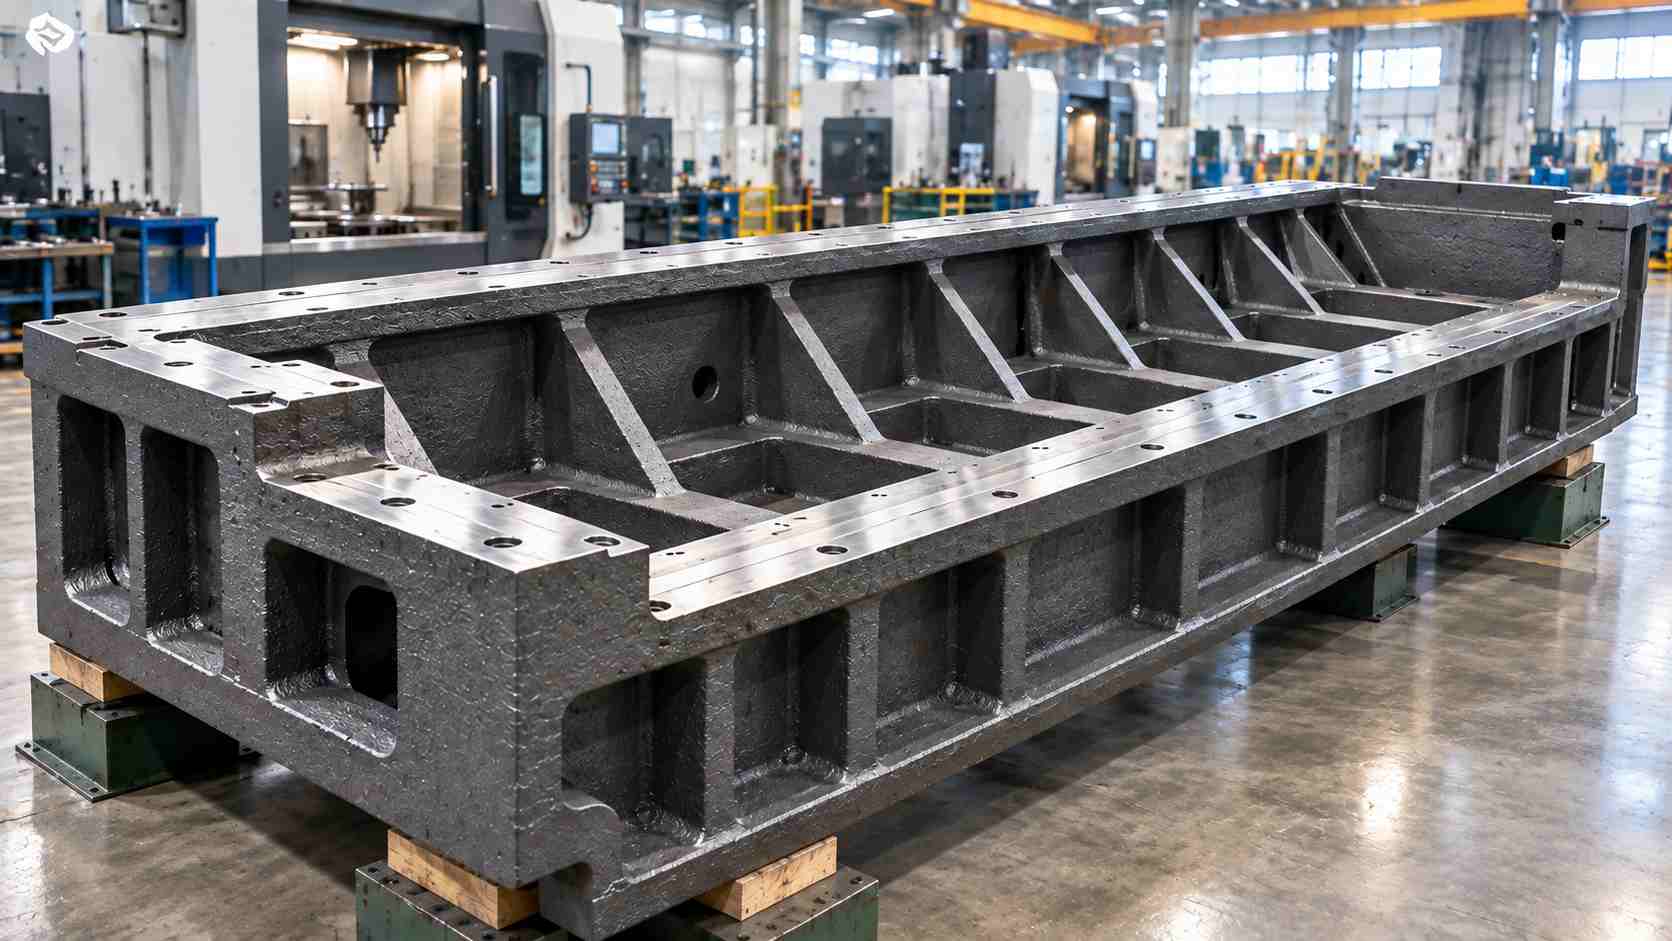
鋳造は、溶かした金属を型に流して固める作り方。液体から形を作るので、内部に補強の壁(リブ)を張りめぐらせたり、中を空洞にした箱形にしたりと、複雑な形を一体で作れます。
ここで「材料そのものの剛性」と「ベッド全体の剛性」を分けて考えましょう。材料の弾性変形しにくさを表す縦弾性係数は、ねずみ鋳鉄でおおむね100〜130GPa程度、一般的な鋼で約200〜210GPaが目安です。これは硬さを示す数値ではなく、鋳鉄は黒鉛形状や材質によって値が変わります。
鋳鉄の強みは、肉厚のある箱形断面や補強リブを一体で作りやすいこと。材料の縦弾性係数が鋼より低くても、断面形状やリブ配置を工夫すれば、必要な構造剛性を確保できます。設計や重量が違えば結果も変わるため、「鋳鉄製なら必ず高剛性」とは言えません。
一体鋳造により接合箇所を減らせる点もメリットです。ただし、接合部があること自体が必ず不利とは限らず、ボルト締結や溶接も適切に設計・製作すれば十分な剛性を確保できます。
削りやすさと摺動面との相性
ベッドは鋳造したあと、案内面や取付面を大きな機械で削り、研削やきさげで仕上げます。鋳鉄は切粉が細かく分かれて削りやすく、大きな面を精度良く仕上げやすい材料です。
さらに、鋳鉄に含まれる黒鉛は摺動特性に寄与するとされ、すべり案内面の材料として使われてきました。ただし、案内面の寿命は潤滑方法、表面処理、相手材、異物の侵入や保守状態によって大きく変わります。削りやすさの考え方は、材質特性の比較方法をまとめた記事でも詳しく触れています。
熱容量・熱変位と寸法安定性
金属は温度が上がると伸びます。
一般的な鋳鉄や鋼の線膨張係数は、おおむね10〜13×10-6/K程度が目安です。たとえば長さ1mの部材の温度が一様に1℃上がれば、自由に伸びられる条件では約0.01〜0.013mm伸びる計算になります。
伸びる量そのものは、鋳鉄だから特別に小さいわけではありません。
鋳鉄製ベッドは質量が大きく、熱容量も大きくなりやすいため、周囲の短時間の温度変化で全体の平均温度が変化しにくい場合があります。
しかし、主軸や送り機構などの熱源によって部分的な温度差が生じれば、ベッドにも熱変形が起こります。
温まりにくいことと、加工精度が必ず安定することは同じではありません。
また、鋳造後の残留応力を低減するため、応力除去熱処理などが行われる場合があります。
従来は自然時効を利用した「枯らし」も知られていますが、採用する工程はメーカーや材料・仕様によって異なります。こうした対策は長期的な寸法安定性を高めるためのものです。
数字で確認:1mの部材が5℃変わったら?
線膨張係数を11×10-6/Kと仮定すると、1000mm×11×10-6/K×5K=0.055mmです。これは部材全体が一様に温度変化し、拘束がない場合の単純計算です。実際の加工誤差がそのまま0.055mmになるわけではありません。
私自身、夏と冬で加工寸法が変わるのは何度も経験しました。
工場の空調次第では、朝と昼でも変わることがあります。ベッドがどっしりしていても、熱の影響をゼロにはできません。
鋳鉄にも苦手な点はある
良いところばかりではありません。
鋳鉄製ベッドは重くなりやすく、搬入や据付で床の耐荷重や基礎条件を確認する必要があります。ただし、必要な基礎仕様は機種や設置条件によって異なります。
型を作る費用と日数もかかるので、一台だけの特注機には向かない面があります。
注意
鋳物部品の調達では、納期、製造能力、コスト、環境負荷なども検討事項になります。「鋳物だから安心」ではなく、材料の選択肢が広がっている時代だと捉えておくとよいでしょう。
ベッドの材質と種類を比べる
鋳鉄が主流とはいえ、すべての機械が同じ材料で作られているわけではありません。ここでは代表的な材質を並べて、それぞれの持ち味を見ていきます。
ねずみ鋳鉄とミーハナイト鋳鉄
ベッドでもっとも一般的なのがねずみ鋳鉄で、JISの記号ではFC250やFC300といった材質がよく使われます。
減衰性、削りやすさ、価格の釣り合いが良い定番です。
カタログで見かけるミーハナイト(Meehanite®)は、鋳鉄の組織や特性を管理する特定の鋳造プロセスと、その製法で作られる鋳鉄製品に関する名称です。単一のJIS材質記号を指すものではありません。
溶湯の管理や黒鉛組織の制御などによって所定の品質・特性を得ることを目指します。
ただし、ミーハナイトであれば必ず一般的なねずみ鋳鉄より高剛性・高減衰という意味ではなく、具体的な材質と仕様の確認が必要です(出典:三井ミーハナイト・メタル「技術情報」)。
そのほか、黒鉛を球状にして粘りを持たせたダクタイル鋳鉄や、温度による伸びを抑えた低熱膨張鋳鉄を使う機械もあります。
「鋳物」とひとくちに言っても、中身は一種類ではないんですね。
鋼板溶接構造のベッド
鋼板を溶接で組み上げたベッドもあります。
鋼は一般的なねずみ鋳鉄より縦弾性係数が高いため、構造設計によっては軽量化と剛性確保を両立できます。
ただし、完成したベッドの重さや剛性は板厚・リブ・溶接構造などによって変わります。
大型機や少量生産の専用機では、鋳造用の大きな型を製作せずに組み立てられる利点があります。
ただし、製缶・溶接・機械加工やひずみ取りにも時間がかかるため、納期が必ず短いわけではありません。
その反面、鋼そのものは振動がおさまりにくい材料です。溶接時の熱によって残留応力や変形が生じるため、用途に応じて応力除去熱処理や加工工程の工夫が必要になります。
内部に減衰材を詰めるなど、設計側の工夫とセットで成り立つ構造といえます。
ミネラルキャストや石材のベッド
精密機械などで利用されているのが、鉱物骨材を樹脂で固めたミネラルキャストです。振動の吸収力がとても高く、熱が伝わりにくいのが特徴。
メーカー資料では高い減衰性が紹介されていますが、鋳鉄に対する倍率は比較材料、測定方法、形状、周波数などで変わります。「何倍」と一律に評価するのではなく、比較条件を確認することが重要です。
ただし万能ではありません。
メーカーの技術資料でも、鉄系材料より縦弾性係数などが低いこと、精度のよい型が必要なこと、衝撃に注意が必要なことが挙げられています。そのため肉厚や補強を工夫し、金属製の取付部材を組み合わせる場合もあります。熱伝導率が低いことと、熱膨張率が小さいことは別で、製品によって熱膨張率は異なります(出典:SCHNEEBERGER公式製品情報、同社技術データ)。
また、三次元測定機や一部の超精密加工機では、御影石などの石材が定盤や構造部材に使われます。耐食性や寸法安定性などが評価されますが、熱膨張率や剛性は石材の種類によって異なるため、石材なら必ず熱変形が小さいとは限りません。
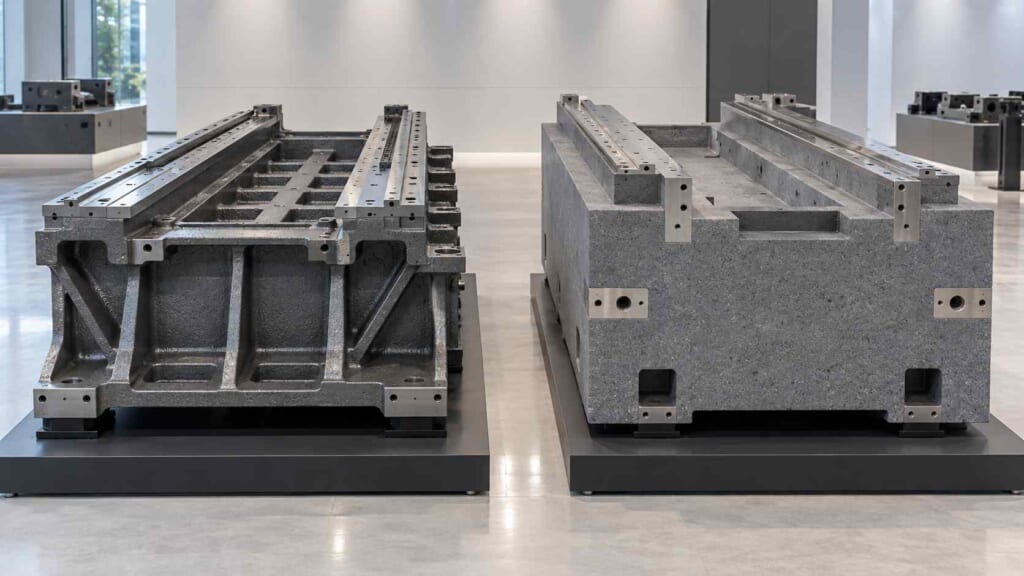
材質ごとの特徴をまとめた比較表
ここまでの内容を表にしました。評価は設計や肉厚で変わるため、あくまで一般的な傾向として見てください。
| 材料・構造 | 縦弾性係数の傾向 | 減衰性の傾向 | 熱的な特徴 | 主な用途例 |
|---|---|---|---|---|
| ねずみ鋳鉄 | 鋼より低い | 比較的高い | 金属として熱を伝える。熱膨張する | 旋盤・MCのベッド |
| ミーハナイト製法の鋳鉄 | 材質による | 材質・組織による | 鋳鉄の種類・仕様による | 工作機械の鋳物構造部材 |
| 鋼板溶接構造 | 鋼材自体は高い | 材料自体は低め | 熱源と構造で変形が変わる | 大型機・専用機 |
| ミネラルキャスト | 一般に鋼・鋳鉄より低い | 高い | 熱伝導率が低い。膨張率は配合次第 | 研削盤・精密機械 |
| 石材(御影石など) | 種類による | 種類・構造による | さびない。膨張率は種類による | 測定機・超精密機 |
※各材料の一般的な傾向です。材料の物性と、完成したベッドの構造剛性・熱変形量は別です。材料の比較には対象グレードと測定条件をそろえる必要があります。
補足
材料の数値だけでは機械の良し悪しは決まりません。構造や材料の考え方をもう一歩深く知りたいときは、工作機械設計の技術書や機械材料の入門書を一冊手元に置いておくと、カタログの読み方が変わってきます。
剛性を左右するベッドの構造
同じ鋳鉄でも、形しだいで剛性は大きく変わります。
材質と同じくらい大事な「構造」の話に移りましょう。
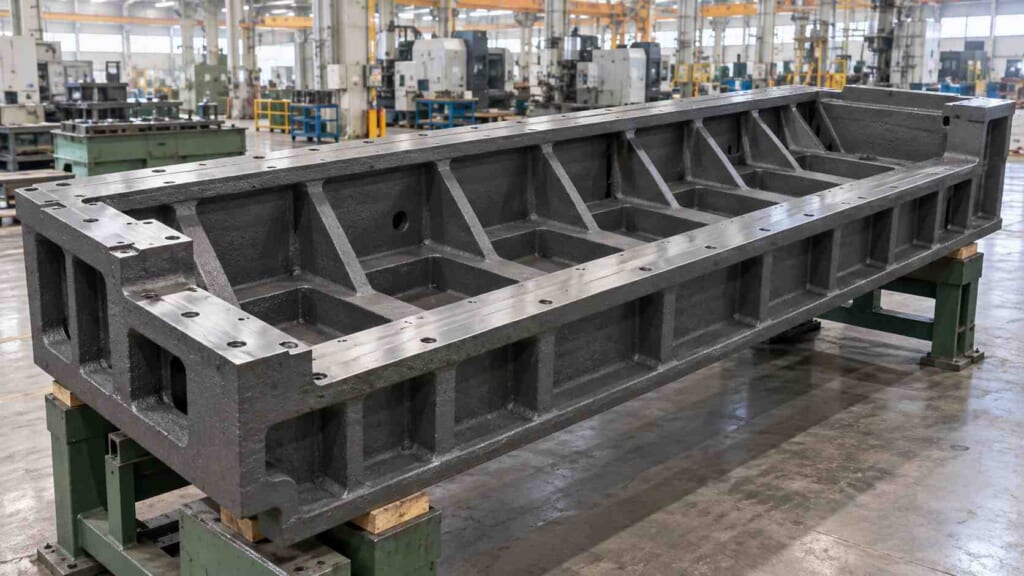
リブと箱形断面で変形を抑える
ベッドの中は、ただの鉄のかたまりではありません。
内部は空洞で、そこにリブと呼ばれる補強の壁が格子状や斜めに入っています。段ボール箱の仕切りを思い浮かべるとわかりやすいかも。
同じ質量でも、材料を外周に配置した箱形断面やリブの組み合わせによって曲げ・ねじり剛性を高められる場合があるからです。どこにリブを置くか、壁の厚みをどうするかは各メーカーの腕の見せどころで、今は解析ソフトで変形や振動を計算しながら決めています。
スラントベッドとフラットベッド
NC旋盤でよく聞くのがスラントベッド。案内面を30度や45度などに傾けた構造が代表的です。切粉を下方へ排出しやすく、刃物台へのアクセスを考えた配置にできる利点があります。ただし、作業性や剛性は機種ごとの設計によります。
対するフラットベッドは、案内面が水平な昔ながらの形。汎用旋盤や長尺ワーク向けの機械に多く、心押台や振れ止めを載せやすいのが持ち味です。
私が長く扱ったNC旋盤もスラント形でした。
長くつながった切粉がワークに巻き付くと厄介ですが、落ちた切粉がベッドに溜まりにくい点は本当に助かりましたね。
据付と水平出しが精度を決める
意外と見落とされるのが据付です。
ベッドは頑丈に見えても、支持点の高さや床の状態が適切でなければ、わずかなねじれが生じる場合があります。水平出しは単に水平器の気泡を中央に合わせる作業ではなく、メーカー指定の支持点・手順に従い、ベッドのねじれや幾何精度を確認することが重要です。
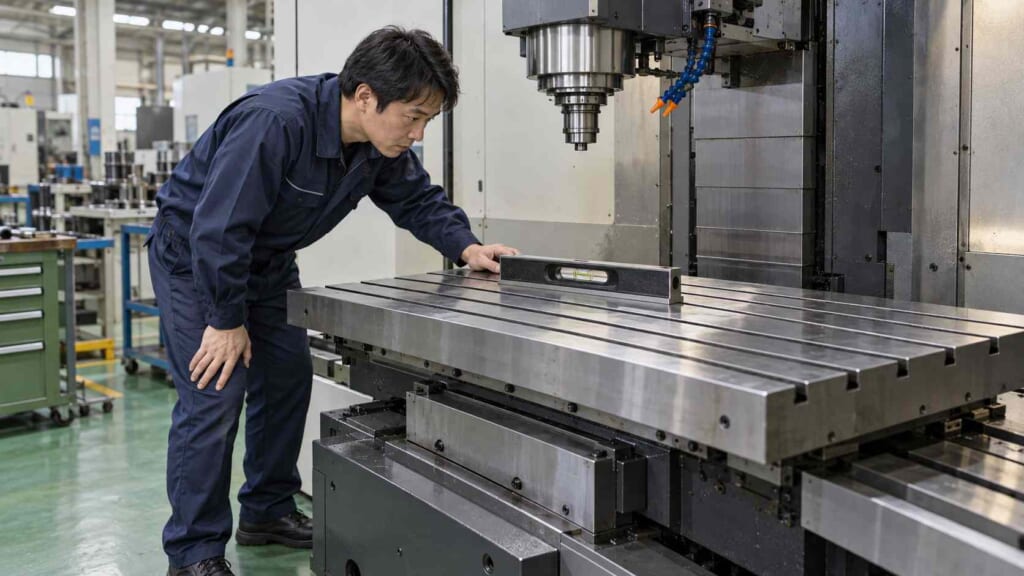
◆Makaの現場ワンポイント
機械を導入するときは、本体価格だけでなく基礎工事や電気工事、治工具の費用も先に確認しておくと安心です。ベッドの性能を引き出せるかどうかは、床と据付で決まる部分も大きいですよ。必要な基礎の仕様は機種ごとに違うので、メーカーの据付要領を必ず確認してください。
現場で感じるベッドと剛性の話
ここからは、作業者として実際に感じてきたことをお伝えします。
設計の理屈と現場の手ごたえがつながると、機械との付き合い方が変わってくるはずです。
カタログでは見えない機械剛性
機械を選ぶとき、私は精度、剛性、設置面積、価格を比べてきました。
ただし、カタログの機械質量だけで実際の加工時の剛性を判断するのは難しいところです。メーカーによっては試験加工結果や振動・剛性に関する情報が用意されている場合もあります。
機械質量は一つの手がかりになります。
同じ大きさで重い機械は、ベッドやコラムに肉が付いている可能性が高いからです。とはいえ、重ければ良いとも言い切れません。リブの入れ方や案内面の方式、主軸の大きさまで含めて決まるものなので、可能なら実機でテスト加工をして、びびりの出方や条件の上げ幅を確かめるのがおすすめです。
年数がたつほど差が出る理由
新品同士でも、主軸・案内面・送り機構・ベッドの構造などの違いによって、加工精度やびびりの出方は変わります。
さらに長く使うほど、使い方や保守状態によっても差が出ます。あなたの工場にも、古いのに調子よく加工できる機械がありませんか?
ベッドの残留応力を適切に低減することは、長期の寸法安定性に役立ちます。一方、経年の精度低下には案内面や送りねじの摩耗、軸受、潤滑、据付の変化など複数の要因が関わります。仕上げ面の段差だけでベッドが原因と判断することはできません。
古い機械は癖を把握して加工する必要がありますが、土台が安定していれば癖も読みやすいものです。
仕上げ面の見方については、表面粗さの目安を加工別にまとめた記事も参考になるかなと思います。
ベッドまわりの清掃と給油
どんなに良いベッドでも、手入れを怠れば性能は保てません。私が毎日掃除していたのは、ベッド周辺と作業足場でした。
切粉が案内面のカバーに噛み込めば、傷や摩耗の原因になります。すべり案内では潤滑不足が摩耗や焼付きの原因になることもあります。リニアガイド式では指定された給脂・給油方法に従う必要があります。
始業前には、メーカー指定の潤滑油量、給油装置の警報、異音などを確認する。
それだけで防げるトラブルは多いですよ。
◆Makaの現場ワンポイント
びびりが出たとき、いきなり機械を疑う必要はありません。私はまず切削条件、次に治工具、それからワークのつかみ方の順に確認します。そこを直しても変わらないときに、はじめて機械側を見る。ベッドを含めた機械精度を良い状態に保っておけば、この切り分けがぐっと楽になります。
びびりが出たときの確認ポイント
ベッドの剛性を理解すると、びびりの原因を機械全体から考えやすくなります。ただし、びびりが出たからといって、すぐベッドに原因があるとは限りません。現場では次の順番を目安に切り分けます。
| 確認する場所 | チェック内容 |
|---|---|
| 切削条件 | 主軸回転数・送り・切込みの組み合わせは適切か |
| 工具 | 刃先摩耗・工具突出し量・ホルダの固定は適切か |
| ワーク | チャックの把握長さ・心押台や振れ止めなどの支持は適切か |
| 治具 | クランプや接触面に緩み・浮きはないか |
| 機械 | 主軸・案内面・送り機構に異音や異常はないか |
| ベッド・据付 | 支持状態やレベル、周辺からの振動に問題はないか |
安全上の注意
切粉除去・カバー内部の点検・給油・水平調整は、必ず機械の取扱説明書と職場の安全手順に従って行ってください。可動部へ手を入れたり、安全装置を解除した状態で点検したりしないでください。異常がある場合は機械を停止し、保全担当者またはメーカーに相談してください。
工作機械のベッドに関するよくある質問(FAQ)
Q1. 工作機械のベッドとは、どの部分のことですか?
A. 主軸台や往復台、テーブル、コラムなどの主要部品を支持する基礎構造部材です。機種によって配置や名称は異なります。重さと切削力を受け止めながら、案内面を通して刃物とワークの位置関係を保つ役目を持っています。
Q2. ベッドに鋼ではなく鋳物が多いのはなぜですか?
A. 鋳鉄は内部の黒鉛が振動を吸収するため、切削中の揺れが早くおさまります。加えて、リブ入りの複雑な形を一体で作れること、削りやすいこと、案内面との相性が良いこと、費用を抑えやすいことが重なり、総合的な釣り合いが良いからです。
Q3. 鋳鉄より鋼のほうが剛性は高いのではないですか?
A. 材料そのものの数値では鋼のほうが上です。ただ、機械の剛性は材料だけでなく、肉厚やリブの配置、継ぎ目の少なさで決まります。鋳鉄は形の自由度が高いので、構造で剛性を確保しつつ、鋼が苦手な振動の吸収も得られるわけです。
Q4. ミネラルキャストのベッドは鋳鉄より優れていますか?
A. 一般に高い減衰性や低い熱伝導率が特長ですが、材料の縦弾性係数や衝撃への対応では注意が必要です。また、低熱伝導率と低熱膨張率は同じ意味ではありません。どちらが上というより、機械の用途に合わせて使い分けられている材料です。材質の名前だけで判断せず、機械全体の設計で見ることをおすすめします。
Q5. 機械の剛性は、購入前にどう確かめればよいですか?
A. 機械質量などのカタログ値だけでは判断できません。機械質量や構造の説明を手がかりにしつつ、実際に加工したいワークに近い条件でテスト加工を依頼するのが確実です。びびりの有無や、切削条件をどこまで上げられるかを確認してみてください。
工作機械のベッドと鋳物のまとめ
ベッドは目立たない部品ですが、加工精度の土台そのものです。最後に要点を振り返っておきます。
- ベッドは主軸台やテーブルなどを支え、工具とワークの位置関係を保つための基礎構造部材
- 求められるのは剛性、減衰性、熱に対する安定性、長期の寸法安定性
- 鋳鉄が多く使われるのは、減衰性、鋳造の自由度、加工性、費用などの釣り合いが良いから
- 鋼板溶接やミネラルキャスト、石材も用途に応じて使われている
- 機械全体の剛性は材料の物性に加えて、リブ・断面形状・結合部・据付に左右される
- 機種に応じた清掃・潤滑・点検が、長期的な性能維持につながる
「鋳物だから良い機械」「新素材だから高性能」と材質だけで決めつけず、機械全体の設計と、自分の加工内容に合っているかで見ていく。
それが私のたどり着いた考え方です。
鋳造そのものに興味がわいた方は、鋳鉄・鋳造の専門書をのぞいてみるのも面白いと思います。
明日ベッドまわりを掃除するとき、カバーの奥にある分厚い鋳物を少しだけ思い出してみてください。
いつもの機械が、ちょっと頼もしく見えてくるかもしれません。
コメント