こんにちは、切粉ラボ運営のMakaです。
私は製造業の現場で20年以上、旋盤、NC旋盤、マシニングセンタを扱ってきました。
工作機械を覚え始めたころは、ベッド、コラム、サドル、ラム、テーブル、主軸頭などの名称が一気に出てきて、名前だけでは機械全体の動きが見えにくいと感じました。
現場で大切なのは、部品名の暗記ではありません。
何を支え、何を動かし、加工精度や剛性にどう関わるのか
までつなげて見ることです。
私も新人には、まず機械の特性、軸構成、加工の種類から伝えます。
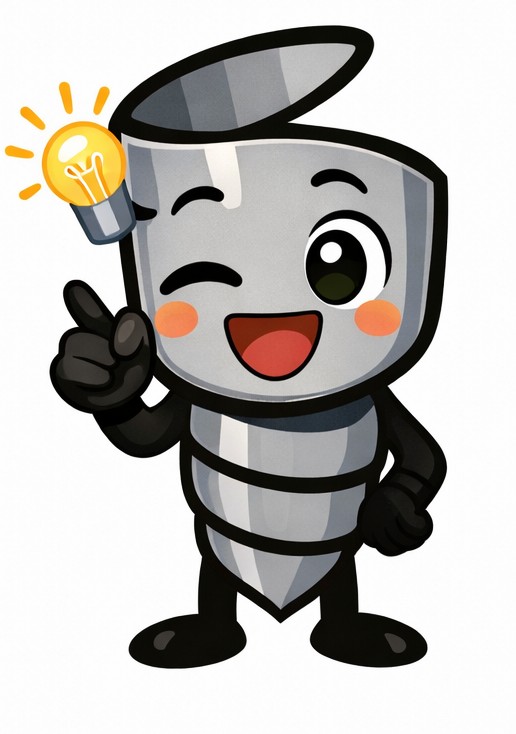
この記事では、工作機械の構造を「回転・送り・保持・支持・制御」の5つから見ながら、主軸、ベッド、コラム、サドル、ラム、テーブル、ヘッドなどの名称と役割を、実際の加工動作と結び付けて解説します。
- 工作機械を構成する主要部品の名称と役割(旋盤・マシニングセンタ別の早見表つき)
- コラム・サドル・ラム・テーブルの違い
- 座標軸(XYZ)の向きと、機械が動く向きの関係
- 機械構造が剛性・精度・加工状態へ与える影響
工作機械の構造は5系統で見る
工作機械には多くの部品がありますが、最初から全部を覚える必要はありません。
本記事では、私が新人に教えるときの整理として、「何を回すのか」「どこを動かすのか」「何で保持するのか」「何が機械を支えるのか」「どう制御するのか」の5系統で見ていきます。これは公的な分類ではなく、各部名称を加工動作に結び付けるための整理です。
| 系統 | 主な部品 | 主な役割 | 加工への関わり |
|---|---|---|---|
| 回転 | 主軸・主軸モータ | 工具またはワークを回転させる | 回転数、トルク、振れ、びびり |
| 送り | サドル・テーブル・ボールねじ・案内面 | 工具やワークを各軸方向へ移動させる | 位置決め、真直性、送り精度 |
| 保持 | チャック・治具・ツールホルダ | ワークや工具を決めた位置に保持する | 変形、振れ、びびり、再現性 |
| 支持 | ベッド・ベース・コラム | 機械全体や移動体を支える | 剛性、振動、熱変位 |
| 制御 | CNC・サーボモータ・検出器 | 主軸や各軸を指令どおり動かす | 位置、速度、動作の再現性 |
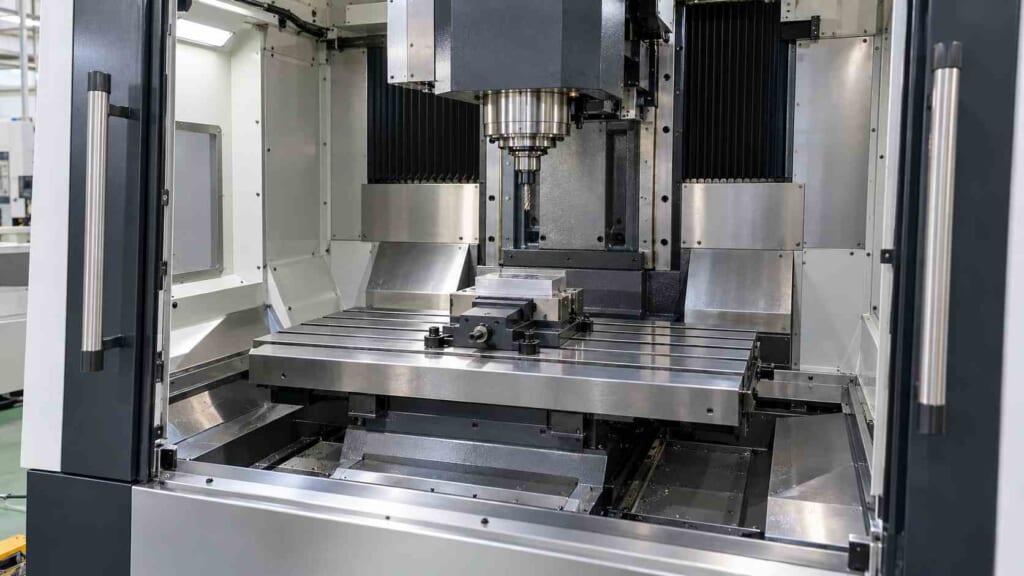
そもそも工作機械が何をする機械なのかから確認したい場合は、工作機械とは何かを解説した記事もあわせて読むと全体像をつかみやすいですよ。
回転系は主軸が中心になる
主軸は、工作機械の中でも加工結果に直結しやすい部品です。
旋盤では主にワークを回転させ、マシニングセンタやフライス盤では工具を回転させます。
私がNC旋盤とマシニングセンタの違いを説明するとき、「回転するものが違う」と伝えるのはこのためです。
主軸には軸受、モータや駆動機構、工具またはワークを保持する部分が組み合わされます。
重切削ではトルク、仕上げでは振れや振動、長時間加工では発熱も見ます。
主軸の状態が悪くなると、びびりや寸法公差外れとして表れることがあります。
ファナックはビルトイン主軸モータについて、シンプルな主軸構造を可能にし、主軸の高精度化・低振動化を実現するとしています。
主軸を単なる回転軸ではなく、加工精度を支えるユニットとして見ると理解しやすいでしょう。(出典:ファナック「BUILT-IN SPINDLE MOTOR」)
送り系は位置を作る機構
送り系は、工具とワークの相対位置を変えるための機構です。
NC工作機械では、サーボモータ、ボールねじ、直動案内、位置検出器などを使い、X・Y・Z軸を指令した位置へ動かします。機種によってはリニアモータや回転軸も使われます。
新人が混乱しやすいのは、XYZの向きです。この点は後半の「座標軸の向きで迷わないために」で詳しく説明します。
保持系は加工中の基準を作る
工作機械本体の構造だけ良くても、ワークや工具の保持が不安定では狙った加工になりません。
旋盤ならチャックや生爪、マシニングセンタなら治具やツールホルダなどが保持系です。
治具では、位置決めしやすく、加工中にワークが動かないことを見ます。
薄肉部は締めすぎで変形することもあります。保持は「固定」と「基準作り」の両方が役割です。
支持系は機械の土台になる
ベッド、ベース、コラムは、主軸やテーブルなどを支える骨格に当たります。切削中は工具とワークの間に力が発生するため、その力を受けても機械各部の位置関係が崩れにくいことが重要です。
私は機械を選ぶとき、精度、剛性、設置面積、価格を見ます。ただ、カタログだけでは剛性の感覚まで分かりにくいものです。穴あけや重切削では、構造の違いがびびりや切削条件に表れやすいと感じます。
制御系が動きをつなげる
CNCは、主軸回転、送り、工具交換などをプログラムに従って制御します。
ただし、機械が指令どおり動くことと、図面どおりに加工できることは別です。
工具補正、ワーク座標、送り速度、工具長の設定が違えば結果も変わります。NCの仕組みは、NC工作機械とCNCの違いを解説した記事で詳しく説明しています。
各部名称の早見表
検索されることの多い部品名を、旋盤とマシニングセンタで比べられるようにまとめました。
| 部品 | 役割 | 旋盤での例 | マシニングセンタでの例 |
|---|---|---|---|
| ベッド・ベース | 機械全体や移動体を支える土台 | 主軸台や往復台を載せる | コラムやテーブルを載せる |
| ヘッド | 主軸と軸受を収めて保持する | 主軸台 | 主軸頭 |
| コラム | 主軸側を支える柱 | ほとんど使わない呼び方 | 主軸頭を載せて支える |
| サドル | 案内面上を動き、別の移動体を載せる中間部 | 往復台の一部 | 機種によりテーブルやコラム側の移動体 |
| テーブル | ワークや治具を取り付ける作業面 | (チャックが同じ役割) | X・Y方向に動く、または回転する |
| ラム | 主軸頭などを載せて伸縮する部材 | 通常なし | 門形機や大型機で採用 |
| 刃物台・タレット | 工具を保持して位置決めする | NC旋盤で工具を割り出す | ATC(工具マガジン)が近い役割 |
| 心押台 | 長いワークの端を支える | 旋盤の主軸の反対側 | なし |
同じ名称でも、旋盤、立形マシニングセンタ、横形マシニングセンタ、門形機などでは配置や形状が異なります。「必ずこの位置にある」と覚えるより、何を支え、何を動かす部品なのかを見るのが近道です。
ベッドとベースは機械を支える
ベッドは、主軸台、コラム、サドルなどを支える構造体です。ベースという名称も土台部分に使われますが、呼び分けは機種やメーカーで異なる場合があります。
役割は、機械重量と切削力を受けながら各部の位置関係を保つことです。
ベッド周辺には切粉やクーラントが集まりやすいため、私は油量や異音の点検とあわせて清掃も行います。
コラムは主軸側を支える柱
コラムとは、主にマシニングセンタやフライス盤などで、主軸頭や送り機構を支える柱状の構造体です。
立形マシニングセンタではベッド上に立ち、前面側を主軸頭が上下する構造が代表的です。ただし、機種によってコラム自体が移動するものもあります。
コラムは切削力や振動を受ける構造体です。オークマの立形マシニングセンタ「GENOS M」では、コラムを素直に熱変形させる構造や、コラム周辺の温度の伝わり方を均等にする設計が紹介されています。なお、同ページの「門形構造」はコラムの形式を指す言葉で、後で説明する大型の「門形機」とは別のものです。(出典:オークマ「GENOS M series」)
◆Makaの現場ワンポイント
機械の外観を見るとカバーに目が行きますが、加工精度に関わるのはその内側にある骨格です。重切削でびびりが出るときは、工具や条件だけでなく、主軸からコラム、ベッド、ワーク保持まで力がどう流れるかを考えると、原因へ近づきやすくなります。
サドルは移動体を載せる台
サドルとは、案内面上を移動し、その上に別の移動体を載せる中間の台やスライド部です。旋盤では往復台の一部として使われ、その上に横送り台(クロススライド)などが載ります。
マシニングセンタでも、テーブルやコラム側の移動機構にサドルという名称が使われることがあります。
サドルは「何かを載せたまま案内面上を動く中間部品」
と考えるとイメージしやすいでしょう。軸構成は機械ごとに違うので、取扱説明書やメーカーの構造図で確認するのが確実です。
ラムは伸縮する移動部
工作機械のラムとは、主軸頭などを載せた状態で、梁や本体から前後・上下方向へ伸縮するように移動する部材です。
門形マシニングセンタ、中ぐり盤、大型フライス盤などで見かけることが多く、すべての工作機械に付いているわけではありません。
ラムを長く出せると、奥まった位置へ工具を届かせやすくなります。一方で、突き出しが増えるほど加工中のたわみや振動を意識する必要があります。工具の突き出しと同じで、届くことと安定して削れることは別問題です。
テーブルはワークの基準面
テーブルは、ワークや治具を取り付ける作業面です。
立形マシニングセンタではテーブルがX・Y方向へ移動する構造、横形では回転テーブルを備える構造、5軸機では傾斜と回転を組み合わせる構造などがあります。
設備導入ではテーブル寸法だけでなく、最大積載質量、移動量、治具を付けた状態の干渉まで見ます。
ワークや治具があとから大きくなることもあるため、将来の加工範囲まで考えておきたい部位です。
ヘッドと旋盤特有の部品
ヘッド、主軸頭、スピンドルヘッドなどは、主軸や軸受、駆動系を収め、主軸を決めた位置に保持する部分です。旋盤では主軸台という名称が一般的で、マシニングセンタでは主軸頭と呼ばれることが多くなります。
旋盤には、ほかにも押さえておきたい部品があります。
- 往復台:サドルとエプロンで構成され、刃物台を載せてZ方向へ動く
- 刃物台・タレット:工具を取り付け、必要な工具を加工位置へ割り出す
- 心押台:長いワークの反対側をセンタなどで支え、たわみを抑える
構造を簡易図解でつかむ
実機は内部が見えにくいので、部品同士の関係を図で捉えます。下は立形マシニングセンタをイメージした概念図です。
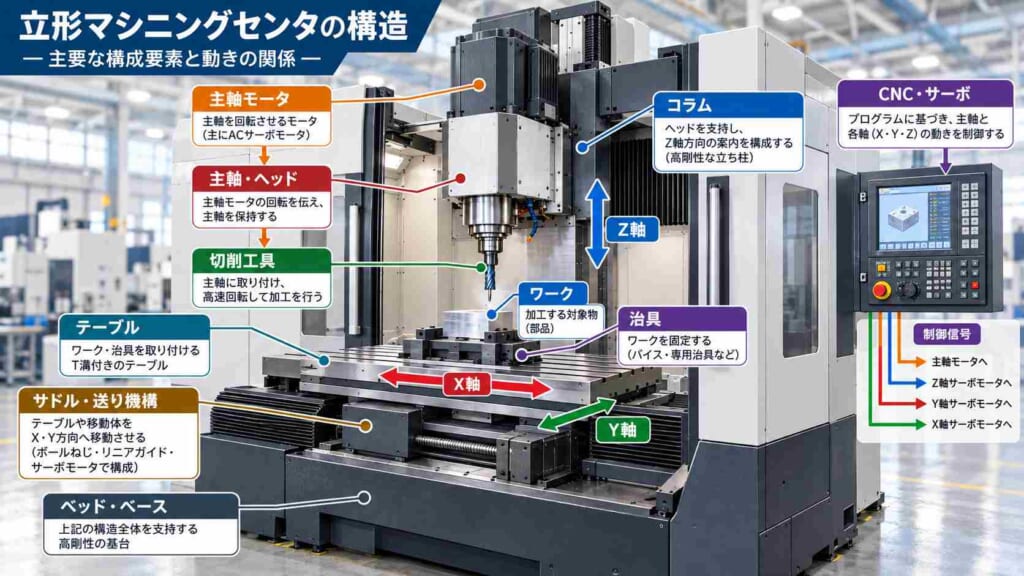
切削力は主軸、ヘッド、コラム、ベッド、テーブル、治具へ伝わります。どこかでたわみやガタが増えれば、びびりや加工面の乱れ、寸法誤差につながることがあります。
機種で部品配置はどう変わるか
同じ部品でも、機種によって動く側は変わります。代表機種は工作機械の種類一覧でも解説しています。
NC旋盤はワーク側が回転する
NC旋盤では、主軸にチャックを取り付けてワークを回転させ、刃物台やタレット側の工具をX・Z軸方向へ送って加工する構成が基本です。ベッドは主軸台や往復台を支え、サドルやクロススライドが工具位置を作ります。
現場では、操作そのものより、ワークの把持、工具、補正、原点、切削条件まで含めた段取りに経験差が出やすいと感じます。
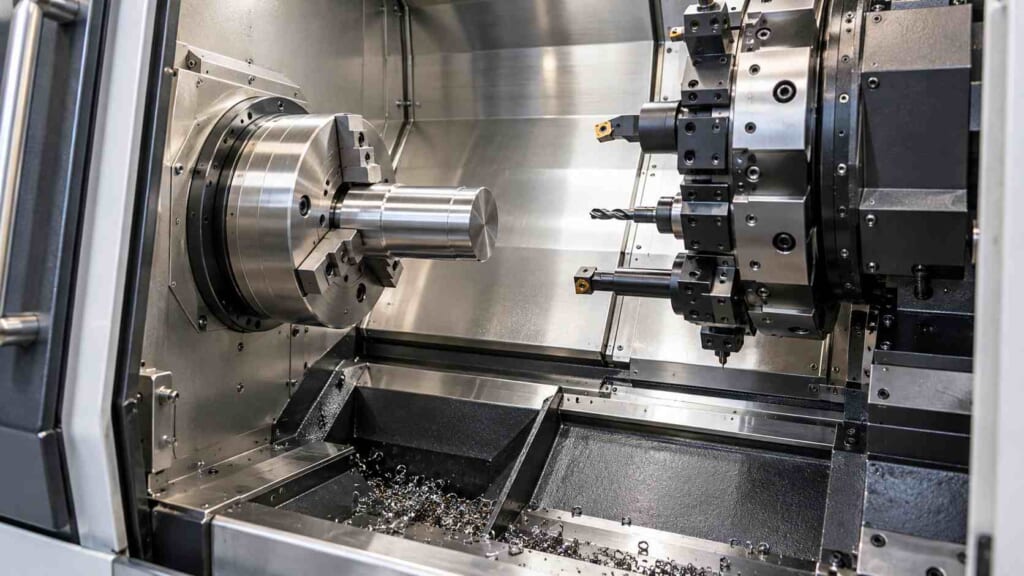
旋盤の基本構造は、旋盤の仕組みとできることで確認できます。
マシニングセンタは工具が回転する
マシニングセンタでは主軸にエンドミルやドリルなどを取り付けて工具を回転させます。ワークはテーブル上の治具へ固定し、X・Y・Z軸を組み合わせて工具とワークの相対位置を変えます。
ATCを備える機種では、工具マガジンと自動工具交換装置も重要です。
私は工具本数を決めるとき、加工内容だけでなく、運用中の段取りを減らせるかまで考えます。
門形機ではラムが使われる
門形機では、左右のコラムと上部のクロスレールで門を作り、その上を主軸側が移動する構造があります。主軸頭にラムを備える機種もあります。
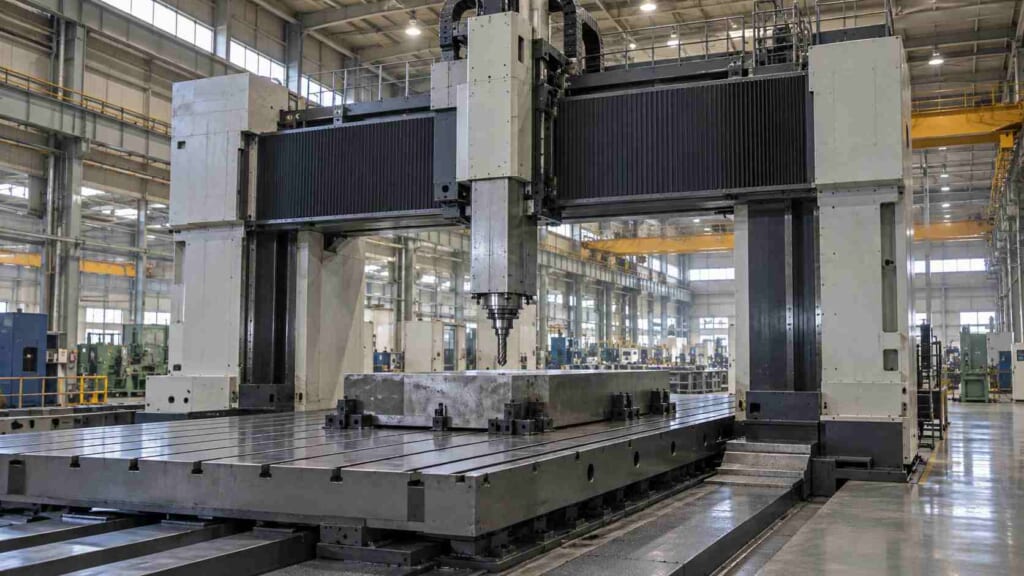
大型機は、テーブル、コラム、主軸頭、ラムのどれを動かすかで構造が変わります。部品名だけでなく、各軸の動きまで一緒に見てください。
座標軸の向きで迷わないために
NC工作機械の軸の向きは、右手直交座標系(ISO 841、JIS B 6310)が基本です。
- Z軸は主軸の中心線と平行な軸です
- プラス方向は、工具とワークの距離が離れる向きです
- 座標系は「ワークが止まっていて、工具が動く」ものとして決められています
ここで混乱しやすいのが、テーブルが動く機械です。
立形マシニングセンタでは、プログラム上は工具がプラス方向へ動くつもりでも、実機ではテーブルが逆向きに動きます。
新人には、丸暗記させるより、機械原点、ワーク座標、工具がどちらへ動くかを実機の座標表示と動きを照らし合わせて確認してもらいます。プラスマイナスの入力を逆にすると、想定と反対方向へ動くため注意が必要です。
構造が加工精度に影響する理由
構造を学ぶ目的は、加工中の異常から関係する部分を考えられるようになることです。
剛性不足はびびりに表れやすい
重切削や穴あけでは切削力が大きくなります。機械本体、主軸、工具、治具、ワークのどこかがたわむと、びびりや加工面の乱れにつながります。
私がびびりを確認するときは、まず切削条件を見て、その次に治工具とワークの把持方法を確認します。
ツールホルダや工具の突き出しでも結果は変わるため、干渉しない範囲で突き出しを短く取ることを基本にしています。機械本体だけを疑うのは早計です。
送り機構の状態は位置精度に出る
ボールねじや案内面、軸受、検出系などに摩耗やガタが生じれば、指令位置と実際の位置に差が出ることがあります。
とくに、送り方向を反転した直後に寸法がずれるときは、バックラッシュ(反転時の遊び)を疑います。補正値だけで追い込まず、機械状態も候補に入れましょう。
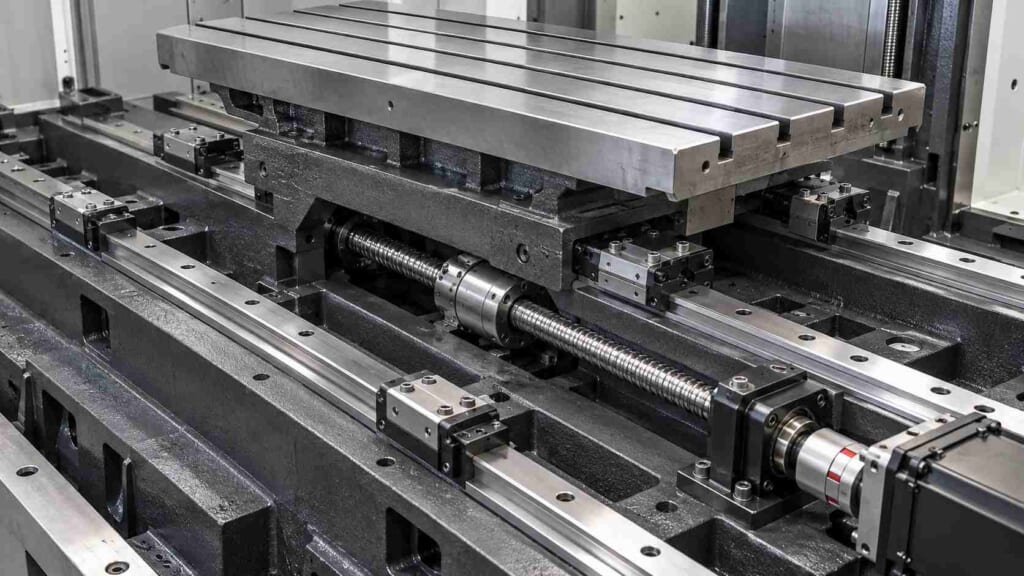
古い機械でも加工できますが、年数がたつほど機械ごとの癖や状態を把握して使う必要があります。新品では目立たなかった差が、長期使用で見えやすくなることもあります。
熱変位は構造全体で考える
工作機械は主軸、モータ、送り機構、クーラントなどから熱の影響を受けます。工場内の室温も変わるため、空調条件によって朝と昼で寸法の傾向が変わることがあります。
高精度加工では、機械構造のどこが温まり、どちらへ伸びるかまで関係します。公差が厳しいほど、暖機、室温、クーラント温度、加工時間の条件をそろえる考え方が重要です。
◆Makaの現場ワンポイント
加工精度が悪くなったとき、いきなり補正値を変えるのではなく、主軸、送り、保持、支持のどこに変化があるかを見るクセを付けると原因を追いやすくなります。音、振動、加工面、切粉も機械状態を知るヒントです。
潤滑と清掃も構造維持に欠かせない
案内面や軸受は適切な潤滑があってこそ動きます。
潤滑油不足は摩耗や焼き付きにつながるため、作動油、摺動面油、グリースは機械の指定に従って管理します。
切粉の堆積は可動部やカバー周辺のトラブルにもつながります。始業前の油量と異音確認、日常清掃といった地味な作業が、機械精度を保つ土台です。
症状から疑う部位の目安
| 症状 | まず見る系統 | 確認すること |
|---|---|---|
| びびり・加工面の乱れ | 保持・回転 | 切削条件、工具の突き出し、ワークの把持、主軸の振れ |
| 反転後に寸法がずれる | 送り | バックラッシュ、ボールねじや案内面の状態 |
| 朝と昼で寸法が変わる | 支持・全体 | 暖機、室温、クーラント温度 |
| 送りの引っかかり・異音 | 送り・潤滑 | 油量、案内面、切粉の堆積 |
初心者が各部名称を覚えるコツ
部品名は暗記するより、実機で「どこが動くか」を追う方が身につきます。私なら次の順番で教えます。
最初に主軸とワークを見る
まず、工具とワークのどちらが回転するかを確認します。旋盤ならワーク、マシニングセンタなら工具が基本です。ここが分かれば、主軸の位置と加工の方向が見えやすくなります。
次にXYZ軸の動きを追う
次に、X・Y・Z軸のどれが、どの部品を動かしているかを見ます。実機の座標表示と動きを照らし合わせると覚えやすいでしょう。
最後に力の流れを考える
工具がワークを削った瞬間、力がどこへ伝わるかを考えてください。工具側は主軸、ヘッド、コラム、ベッドへ、ワーク側は治具、テーブル、サドル、ベッドへ伝わります。
この「力の通り道」が見えると、コラムやサドルの名称が単なる暗記ではなくなります。びびりや治具変更、工具の突き出しによる変化も理解しやすくなります。
さらに仕組みを学びたい人へ
理論と工作機械の構造を体系的に学ぶなら、『生産加工・工作機械学』(コロナ社)が参考になります。第2章で工作機械の構造と構成要素を扱う大学向けの教科書です。
図や写真で全体像をつかみたい場合は、工作機械の入門書、加工の段取りまでつなげたい場合は、現場向けの機械加工入門書が入り口に向いています。
工作機械の構造でよくある疑問
最後に、名称だけでは区別しにくい部分をFAQ形式で確認します。
工作機械の構造に関するよくある質問(FAQ)
Q1. 工作機械のコラムとは何ですか?
A. 主にマシニングセンタやフライス盤で、主軸頭や送り機構を支える柱状の構造体です。立形機ではベッド上に立つ形が代表的ですが、機種によってコラム自体が移動する構造もあります。
Q2. 工作機械のサドルとは何ですか?
A. 案内面上を移動し、その上にテーブルや別の移動体を載せる中間部品です。旋盤では往復台の一部になります。具体的な位置や動く方向は機種によって異なります。
Q3. 工作機械のラムとは何ですか?
A. 主軸頭などを保持した状態で、本体や梁から伸びるように移動する部材です。門形機や中ぐり盤など大型機で使われることが多く、一般的な立形マシニングセンタに必ず付いている部品ではありません。
Q4. ベッドとテーブルの違いは何ですか?
A. ベッドは機械全体や移動機構を支える基礎となる構造体で、テーブルは主にワークや治具を取り付ける作業面です。テーブルは軸方向へ移動したり回転したりする場合がありますが、ベッドは機械の土台として各部を支えます。
Q5. テーブルが動く機械で、プラス方向の指令とテーブルの動きが逆になるのはなぜですか?
A. 座標系は「ワークが止まっていて、工具が動く」ものとして決められているためです。テーブルが動く機械では、工具が相対的にプラス方向へ動くようにテーブルが逆向きに動きます。
Q6. 工作機械の構造は機種が違っても同じですか?
A. 同じではありません。旋盤、立形マシニングセンタ、横形マシニングセンタ、門形機では、主軸の向きやテーブル、コラム、サドルの配置が変わります。名称だけで判断せず、各軸が何を動かしているかまで確認してください。
まとめ
工作機械の構造は、部品名から覚えるより、回転・送り・保持・支持・制御の5つに分けて見ると理解しやすくなります。
- 主軸は工具またはワークを回転させる中心部品
- ベッドやベースは機械全体を支える土台
- コラムは主軸側の構造を支える柱
- サドルはテーブルなどを載せて移動する中間部品
- ラムは主軸頭などを載せて伸縮する移動部
- テーブルはワークや治具を取り付ける基準面
- 部品配置は旋盤やマシニングセンタなど機種ごとに異なる
私が現場で機械を見るときも、「何が回るか」「何が動くか」「どこで支えるか」を確認します。そこまで見えると、びびり、寸法ずれ、段取り、治具、工具の突き出しも、機械構造とつなげて考えられます。
工作機械は高価でも、それだけで良い加工ができるわけではありません。構造と特性を理解し、工具、ワーク保持、切削条件、日常点検まで合わせて使いこなすことが、図面どおりの加工につながります。
コメント