こんにちは、切粉ラボ運営のMakaです。
私は製造業の現場で20年以上、NC旋盤やマシニングセンタを扱い、工作機械の立ち上げにも携わってきました。
加工中、工具の摩耗や切削条件に問題が見当たらないのに、狙った寸法からずれることがあります。
そんなときに確認したいのが、工作機械の送り機構です。
なかでも
ボールねじは、工具やテーブルを指定した位置へ移動させる重要な機械要素。
その状態は加工精度にも関わってきます。
特に注意したいのが、移動方向を反転させたときのバックラッシュです。
ただし、寸法がずれたからといって、バックラッシュ補正値を変更すれば解決するとは限らないです。
摩耗や予圧の変化、熱伸び、潤滑状態なども関係します。
この記事では、ボールねじの基本構造からバックラッシュの仕組み、加工精度への影響、現場での確認方法まで解説します。
- 工作機械のボールねじの構造と役割
- バックラッシュが加工精度へ与える影響
- 予圧・摩耗・熱伸びによる精度低下の原因
- ダイヤルゲージによる確認方法と点検のポイント
※本記事にはプロモーション(広告)が含まれます。
工作機械のボールねじとは
ボールねじは、NC旋盤やマシニングセンタなどで、送り軸を正確に動かすために使われる機械要素です。
まずは構造と動作の仕組みを確認しましょう。
回転を直線移動に変える仕組み
ボールねじとは、
回転運動を直線運動に変える送りねじ
のことです。
一般的なねじに似た形をしていますが、内部には鋼球が組み込まれています。
代表的なNC工作機械では、サーボモータがボールねじを回転させ、その回転によってナットに固定されたテーブルや送り台を移動させます。
例えば、リードが10mmのボールねじなら、ねじ軸が1回転すると理論上は10mm移動する仕組みです。
リードとは、ねじが1回転したときに進む距離を指します。
ただし、実際の移動量にはねじの精度や荷重、温度などが影響するため、常に理論値と完全に一致するわけではありません。
ボールねじの基本的な動作
サーボモータの回転 → ボールねじの回転 → ナットの直線移動 → テーブルや工具の位置決め
なお、機械によってはベルトを介した駆動方式や、ナット側を回転させる方式もあります。
ねじ軸・ナット・鋼球の役割
ボールねじは、主に次の部品で構成されています。
- ねじ軸:らせん状の溝を持ち、回転を伝える
- ナット:ねじ軸と組み合わさり、直線移動を伝える
- 鋼球:ねじ軸とナットの溝の間を転がる
- 循環機構:鋼球を循環させ、連続した移動を可能にする
一般的なすべりねじでは、ねじ面同士が滑りながら力を伝えます。
一方、ボールねじでは鋼球が転がるため、摩擦による抵抗を小さくできるのが特徴です。
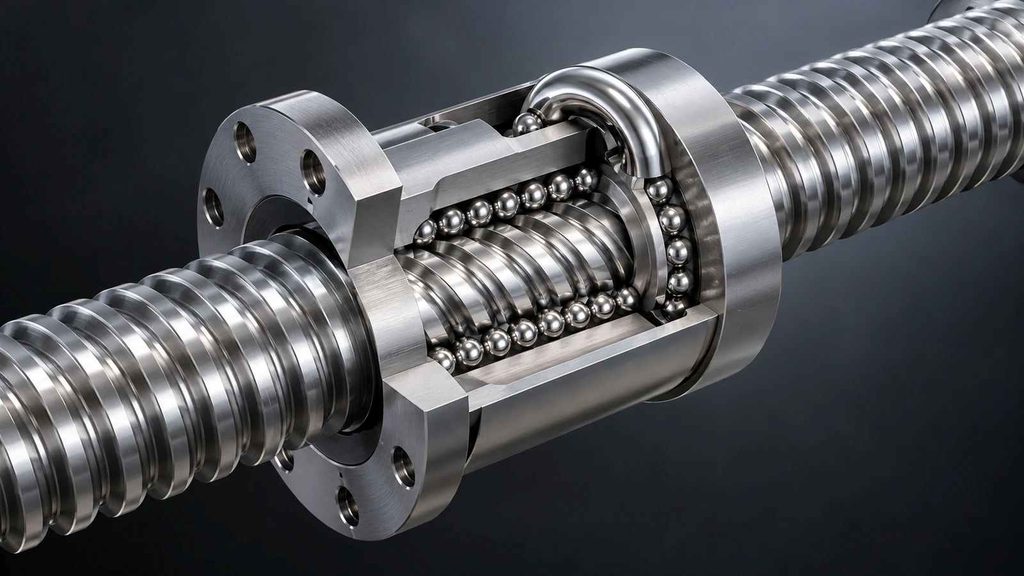
これにより、比較的小さな駆動力でも滑らかに移動でき、高速送りや精密な位置決めに適しています。
ただし、摩擦が小さいことと、バックラッシュが発生しないことは別の話。
NC旋盤やMCでの役割
NC旋盤では、主にX軸やZ軸の送り機構にボールねじが使用されています。
マシニングセンタでも、X・Y・Z軸のテーブルや主軸頭を移動させるために使われることが一般的です。
例えば、NC旋盤で外径を加工するとき、工具のX軸方向の位置がずれれば、加工径に影響します。
マシニングセンタでは、工具と工作物の相対位置がずれることで、穴位置やポケット寸法などに誤差が生じる可能性があります。
もちろん、工作機械の送り機構はボールねじだけで構成されているわけではありません。
直動案内、支持軸受、サーボモータなどが組み合わさっています。
機械全体の構成は、工作機械の構造と各部名称を解説した記事も参考にしてください。
バックラッシュが起きる仕組み
工作機械の精度を考えるうえで、バックラッシュは知っておきたい言葉です。
特に送り方向を反転させる加工では、その影響が現れる場合があります。
送り方向の反転ですきまが出る
バックラッシュとは、機械要素のかみ合いや接触部分にあるすきまによって、
動きを反転させた際に生じる空走や伝達の遅れ
のことです。
ボールねじでは、ねじ軸とナットの軸方向すきまが関係します。
例えば、テーブルをプラス方向へ移動させたあと、マイナス方向へ反転させる場面を考えてみましょう。
軸方向にすきまがあると、反転直後にそのすきまを詰める動きが発生し、指令した移動と実際のテーブル移動に差が出る可能性があります。
イメージとしては、少し遊びのあるハンドルを逆方向へ回したとき、最初のわずかな範囲では相手側が動かない状態です。
バックラッシュが目立ちやすい場面
同じ方向から位置決めを続ける場合よりも、送り方向を切り替える場面で影響が現れやすくなります。
ただし、反転時の誤差には摩擦や機械の弾性変形も関係するため、測定された反転誤差がすべてボールねじのすきまとは限りません。
位置決め精度と繰返し精度
バックラッシュの影響を理解するには、位置決め精度と繰返し位置決め精度の違いも重要です。
位置決め精度:指令した位置に対して、実際にどの程度正しく到達できるかを表します。
繰返し位置決め精度:同じ位置への移動を繰り返したとき、停止位置がどの程度ばらつくかを表すものです。
例えば、毎回同じ方向から近づけた場合は停止位置が安定していても、逆方向から近づけると位置が変わることがあります。
このような方向による違いは、バックラッシュや反転時の摩擦などを疑う手掛かりになります。
同じ方向でも移動距離によって位置がずれる場合は、ボールねじのリード誤差や熱変位なども確認したいところです。
加工面や穴位置への影響
バックラッシュや反転時の動作誤差は、実際の加工にも関係します。
マシニングセンタで円弧補間を行う場合、X軸とY軸はそれぞれ移動方向を反転させながら動きます。
そのため、反転時の動きが適切でないと、円弧のつなぎ目付近に段差や突起のような誤差が生じる場合があります。
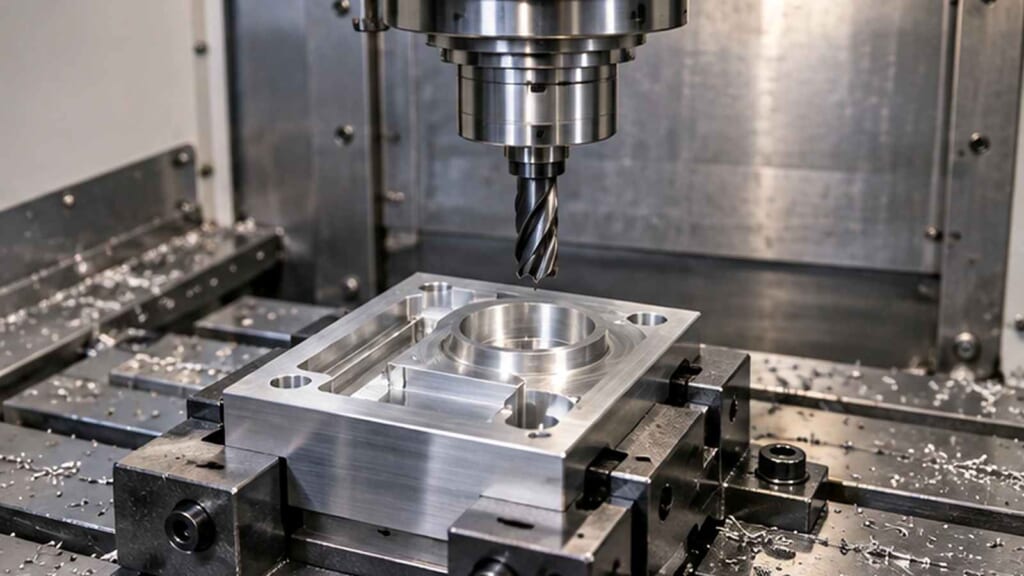
ただし、こうした形状誤差はバックラッシュだけでなく、サーボ制御や摩擦などによっても発生します。
また、穴位置を繰り返し加工するときも、位置決め方向による差があれば、穴の位置精度に影響する可能性があります。
NC旋盤では、工具の移動方向や加工方法によって寸法への影響が変わります。
◆Makaの現場ワンポイント
私がバックラッシュを疑うきっかけの一つは、加工寸法が狙った値からずれたとき。ただ、そこで機械が原因だと決めつけることはしません。まず工具、切削条件、加工方向などを確認し、送り軸の問題なのか切り分けることが大切だと考えています。
精度低下の原因は一つではない
ボールねじの精度は、使用年数だけで決まるものではありません。
予圧、摩耗、支持部分の状態、温度、潤滑など、複数の条件が関係しています。
予圧と軸方向の剛性
ボールねじには、バックラッシュを抑えるために予圧を与える構造があります。
予圧とは、ねじ軸とナット内部の鋼球にあらかじめ適切な荷重を与え、軸方向のすきまをなくしたり、変形を小さくしたりする方法です。
適切な予圧によって、荷重を受けたときの位置変化を抑えられます。
しかし、予圧は大きくすればよいというものではありません。
過大な予圧は摩擦抵抗や発熱を増やし、寿命へ悪影響を与える可能性があります。
また、摩耗によって初期の予圧状態が変化すれば、軸方向の変位も変わってきます。
予圧と剛性の関係については、THK公式「ボールねじの精度」で詳しく解説されています。
なお、予圧の調整方法や可否は製品構造によって異なります。現場判断でナットを締め付けるような対応は避けてください。
摩耗・支持軸受・取付けの影響
長期間使用した工作機械では、ねじ軸やナットの摩耗だけでなく、支持軸受などの状態も確認する必要があります。
ボールねじは、単体で機能しているわけではありません。
ねじ軸を支える軸受、ナットを固定する部分、モータとの接続部分などにも、荷重や振動が加わっています。
そのため、反転時の誤差が大きくなっていても、原因がナット内部の摩耗とは限らないのです。
私自身、工作機械は新品に近い状態では機種による仕上がりの差が目立たなくても、年数が経つほど機械ごとの違いを感じることがあります。
古くなった機械では、その機械特有の動きや加工傾向を把握することが重要です。
ただし、経験で誤差を補うことと、機械状態を正常に保つことは分けて考える必要があります。
温度変化とボールねじの熱伸び
ボールねじの位置決め精度に影響する要因として、見落としやすいのが温度です。
ボールねじは金属製のため、温度が上がると膨張します。
メーカー資料では、鋼製ボールねじの熱伸びについて、
長さ1mあたり温度が1℃上昇すると約12μm伸びる
という計算例が示されています。
例えば、長さ1mのねじ軸全体で温度が5℃上昇した場合、単純計算では約60μm、つまり0.06mmの伸びに相当します。
ただし、これは材料の熱膨張を示す計算例です。実際の機械では支持方法や予張力、温度分布、熱変位補正などによって、位置決め誤差への現れ方が異なります。
私も季節による寸法変化を感じることがあります。
特に工場の空調状態によっては、朝と昼で加工寸法が変化する場合があります。
そのため、朝だけ寸法がずれる場合と、送り方向を反転させたときだけずれる場合では、確認するポイントが違ってきます。
熱伸びについては、THK公式「位置決め精度の検討」も参考になります。
潤滑不良と異物の混入
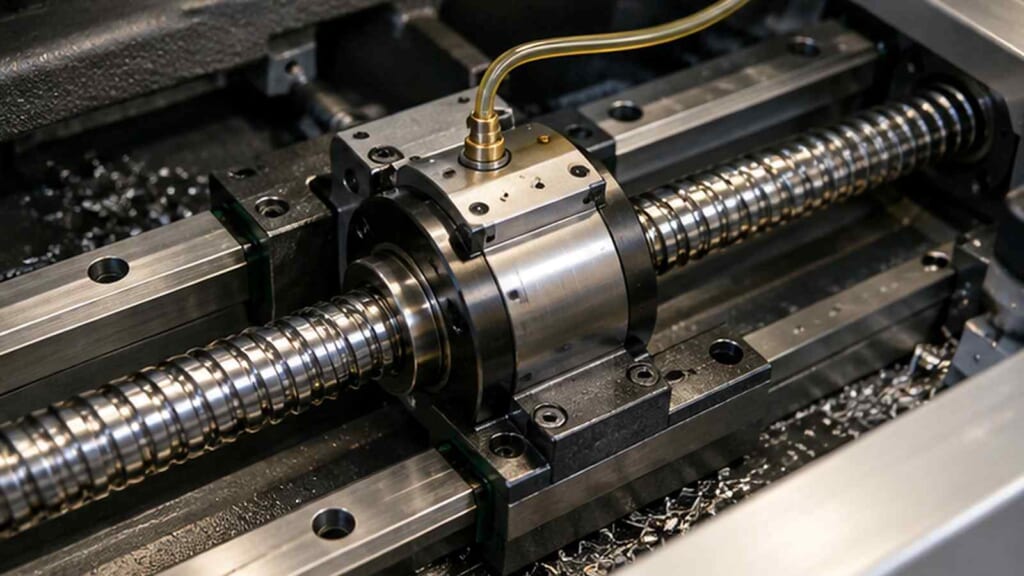
ボールねじの状態を保つためには、潤滑も欠かせません。
潤滑油やグリースが不足すると、鋼球やねじ溝の接触部分で摩擦が増え、摩耗や発熱につながる可能性があります。
さらに、切りくずや異物が侵入すると、正常な転がり運動を妨げる原因にもなります。
加工現場では切削油を使用しますが、切削油がかかっているからといって、ボールねじに必要な潤滑が満たされているわけではありません。
専用の給油経路や指定潤滑剤など、機械の仕様に合わせた管理が必要です。
潤滑不足にも入れすぎにも注意
潤滑剤は不足すれば摩耗の原因になり、過剰な場合も抵抗や発熱を増やすことがあります。
給油量・給油間隔・潤滑剤の種類は、必ず機械メーカーや使用部品の指定を優先してください。
バックラッシュの測定と切り分け
バックラッシュを疑ったときは、いきなり補正値を変更するのではなく、症状を確認することが先です。
ここでは、現場で判断するための基本的な流れを紹介します。
症状と加工条件を記録する
まず確認したいのは、どのような条件で寸法誤差が発生しているかです。
例えば、次のような違いがあります。
| 発生している症状 | 確認したい主な原因 |
|---|---|
| 送り方向の反転時にずれる | バックラッシュ、摩擦、サーボ応答 |
| 朝と昼で寸法が変わる | 機械や工具の熱変位 |
| 移動位置によって誤差が変わる | リード誤差、摩耗、案内系の状態 |
| 加工中にだけ寸法がずれる | 切削抵抗、工具・治具の変形、機械剛性 |
| 送り時に異音や振動が出る | 潤滑、軸受、送り機構などの異常 |
この表は原因を断定するものではなく、確認の方向を考えるための目安です。
重要なのは、発生した軸、位置、移動方向、機械温度、加工条件などを記録すること。
いつも同じ条件で発生するのか、時間が経過すると変わるのかによって、原因を探しやすくなります。
ダイヤルゲージで動きを確認
送り軸の実際の移動を調べる方法の一つが、ダイヤルゲージによる確認です。
ダイヤルゲージは、わずかな変位を読み取るための測定器で、工作機械の精度確認にも利用されます。
基本的には、機械の安全な固定部分を基準として測定器を設置し、対象の移動体が指令に対してどのように動くかを確認します。
確認したいのは、同じ方向から位置決めした場合と、逆方向から位置決めした場合の違いです。
例えば、同じ目標位置へ両方向から近づけたとき、測定値に差があるかを調べます。必要に応じて複数回測定し、再現性も確認します。
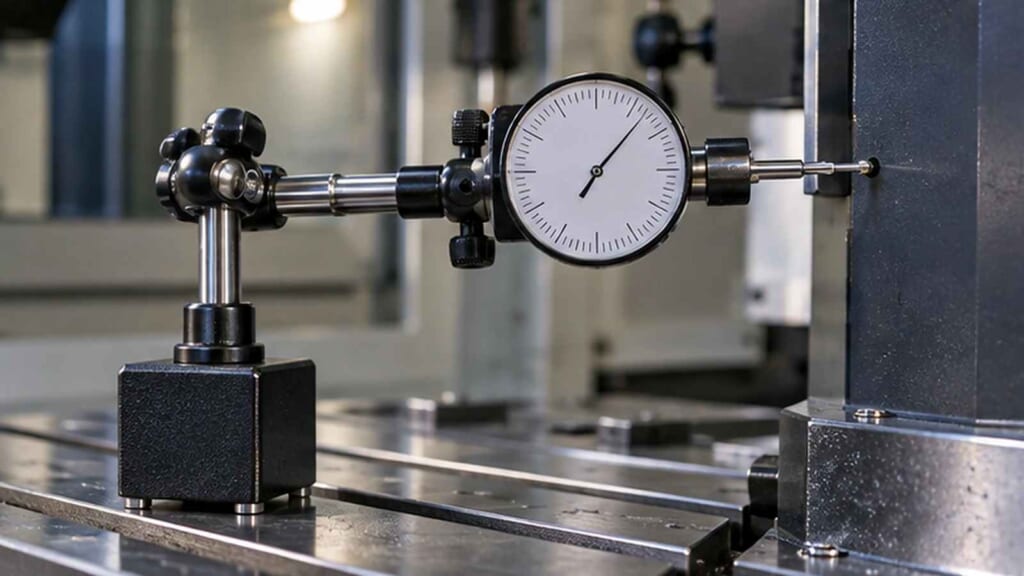
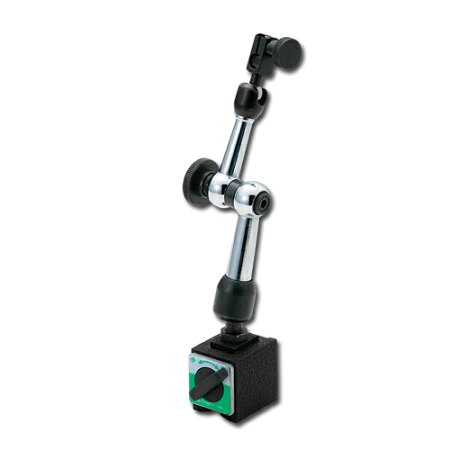
このような確認には、ダイヤルゲージと、それを安定して保持するマグネットスタンドを使います。
測定範囲や目量は要求精度に合わせて選んでください。
例えば、0.01mmより小さい変位を評価する場合、目量0.01mmの測定器だけでは十分に読み分けられないことがあります。
数μm単位の差を見たいときは、目量0.001mmのダイヤルゲージが一つの目安になります。
測定に使う道具の例
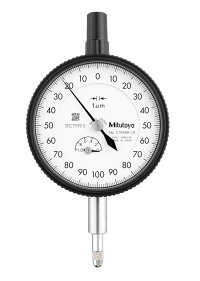
目量0.001mmのダイヤルゲージ
ミツトヨ 標準形ダイヤルゲージ 2109A-10
目量0.001mm・測定範囲1mmの標準形です。メーカー公表値では、全測定範囲の指示誤差が5μm、戻り誤差が2μm、測定力が1.5N以下とされています。ゲージ自体にも戻り誤差があるため、反転時の差がそれより小さい場合は、機械側の差とは言い切れません。
ダイヤルゲージを保持するスタンド
新潟精機 SK ミニマグネットベース MB-7
吸着力250Nの支柱タイプで、ステム取付径はφ6・φ8です。小型で置き場所を選びにくい反面、吸着力は載せる面の材質や状態で変わります。使うダイヤルゲージのステム径に合うことと、測定中にスタンドが動かないことを必ず確認してください。
※広告を含みます。仕様や価格、在庫は変更されることがあるため、購入前に各ストアのページで確認してください。
測定時の安全上の注意
測定方法は機械メーカーの保守手順に従い、権限を持つ担当者が実施してください。
移動体の可動範囲や挟まれ箇所へ手を入れたまま軸を動かしたり、安全カバーやインターロックを無効にしたりしてはいけません。
測定器の固定位置、動作速度、移動範囲も事前に確認し、安全を確保できない場合は作業を中止してください。
測定値の解釈と注意点
ダイヤルゲージで反転時の位置差が確認できても、それだけでボールねじの摩耗量が分かるわけではありません。
測定結果には、支持軸受や機械構造の弾性変形、案内面の摩擦、サーボ制御などが含まれる場合があります。
また、機械によって位置検出方式が違う点にも注意が必要です。
モータ側の回転から位置を判断する方式と、直線スケールなどで移動体の位置を直接検出する方式では、誤差の現れ方や補正の考え方が異なります。
NC工作機械の位置制御については、NC工作機械とCNCの仕組みを解説した記事も参考にしてください。
測定値を判断するときは、必ず対象機械の仕様、メーカー基準、過去の点検記録と比較することが大切です。
◆Makaの現場ワンポイント
加工寸法のずれを確認するとき、私は機械だけでなく、工具やワークの保持状態も気にします。加工中にだけ誤差が出ているなら、切削抵抗や工具のたわみが関係している可能性もあります。測定で分かったことと、まだ推測の段階にあることを分けて考えたいですね。
精度を保つための点検と対策
ボールねじのトラブル対策では、補正、機械状態、使用環境を分けて考えることが重要です。
小さな寸法誤差でも、原因によって対応方法は変わります。
補正値だけに頼らない
NC装置には、機種や仕様に応じてバックラッシュ補正やピッチ誤差補正などの機能があります。
これらは、一定の条件で発生する位置誤差を補うためのものです。
ただし、補正は機械の摩耗や異常を直接修理する機能ではありません。
例えば、潤滑不良が原因で動作が不安定になっている場合、補正値を変更しても根本的な問題は残ります。
また、支持軸受の状態や温度によって誤差が変化しているなら、一つの補正値で常に同じ精度を保てるとは限りません。
補正値は、機械の状態を確認したうえで適切に設定するものです。
不用意に変更すると、かえって位置決め精度が悪化したり、ほかの加工に影響したりする可能性があります。
変更する場合は、メーカーが指定した測定・調整手順と社内の管理方法に従ってください。
日常点検で見逃せない兆候
ボールねじのトラブルを防ぐには、日常点検も大切です。
私が始業前に確認する基本項目には、油の量や異音があります。
特に、普段と違う送り音や振動が発生したときは、機械の状態が変化している可能性を考えます。
潤滑不足による焼き付きの怖さもあるので、給油状態は軽く見られません。
日常点検では、次のような点を意識するとよいでしょう。
- 潤滑油の残量や給油装置の警報
- 送り軸を動かした際の異音や振動
- 加工寸法や停止位置の変化
- 機械周辺の温度や空調状態
- 点検記録と過去の測定値との差
機械内部の異常確認や給油経路の点検などは、設備ごとの保守手順に従って実施する必要があります。
正常なときの状態を知っておくことが、変化を見つけるための基本です。
分解や予圧調整は専門担当へ
バックラッシュが増えたと感じても、ボールねじを分解したり、自己判断で予圧を変更したりすることは避けてください。
予圧は内部構造に応じて設定されており、不適切な変更は発熱や寿命低下につながります。
また、ボールねじ周辺には重量物や垂直軸の落下に関わる機構があるため、整備方法を誤ると重大な事故を招く可能性もあります。
測定によって異常が疑われる場合は、設備保全担当者や機械メーカーに相談し、原因を特定してから対応することが重要です。
ボールねじそのものの交換が必要なのか、支持軸受や周辺機構の調整で改善するのかによっても、作業内容と費用は変わります。
その判断材料として、測定結果や症状の記録が役立ちます。
現場で多い疑問と回答
最後に、工作機械のボールねじやバックラッシュについて、よくある疑問に回答します。
ボールねじのよくある質問(FAQ)
Q1. ボールねじには必ずバックラッシュがありますか?
A. 必ずしも大きなバックラッシュがあるわけではありません。高精度位置決め用のボールねじでは、予圧によって軸方向すきまをなくす構造が一般的に使われています。
ただし、バックラッシュが小さくても、荷重による弾性変形や摩擦、熱伸びなどによって位置誤差が発生する場合があります。
Q2. バックラッシュはいくつまで許容できますか?
A. 一律に決められる数値はありません。工作機械の仕様、要求される加工公差、測定方法、メーカーの管理基準によって変わります。
例えば、許容公差が小さい精密加工では、わずかな反転誤差でも問題になる可能性があります。機械の保証精度や過去の測定結果と比較して判断してください。
Q3. バックラッシュ補正で精度は戻りますか?
A. 誤差の原因や機械の仕様によっては、適切な補正で位置決め精度の改善が期待できます。
しかし、摩耗や潤滑不良、温度によって変動する誤差を、補正値だけで完全に解決できるとは限りません。機械状態を確認したうえで、メーカーの手順に従うことが大切です。
Q4. ボールねじの寿命は何年くらいですか?
A. 一律に何年とは言えません。負荷荷重、運転速度、移動距離、潤滑状態、異物の侵入、予圧などによって寿命が変わります。
交換時期は使用年数だけで判断せず、位置精度の変化、異音、振動、メーカーの寿命計算や点検基準を踏まえて検討します。
Q5. バックラッシュと熱変位はどう見分けますか?
A. 送り方向によって停止位置が変わる場合は、バックラッシュや反転時の動作を確認します。一方、時間経過や温度変化に伴って位置がずれる場合は、熱変位も疑います。
ただし、両方が同時に発生することもあるため、移動方向、位置、温度、測定時刻などを記録して比較することが有効です。
まとめ
工作機械のボールねじは、サーボモータなどの回転を直線運動に変え、工具やテーブルの位置決めを担う重要な機械要素です。
バックラッシュが大きくなると、送り方向の反転時に位置誤差が発生し、加工寸法や穴位置、加工面に影響する可能性があります。
ただし、加工精度の低下をすべてバックラッシュの問題と考えるのは適切ではありません。
この記事の重要なポイント
- ボールねじは工作機械の送り軸の位置決めを担う
- バックラッシュは送り方向の反転時に問題となりやすい
- 予圧・摩耗・支持軸受・熱伸び・潤滑も精度に影響する
- 補正値を変更する前に症状と機械状態を確認する
- 精度測定や調整はメーカーの基準と安全手順に従う
私が工作機械を扱ううえで大切にしているのは、機械精度を良い状態に保つことです。
工具や切削条件を工夫することも必要ですが、送り機構そのものが正常に動いていなければ、加工精度を安定させるのは難しくなります。
ボールねじの仕組みを理解しておくと、寸法不良が発生したときに、どこを確認すべきか判断しやすくなります。
さらに詳しく機械要素の構造を学びたい場合は、ボールねじ、軸受、直動案内などを扱った機械設計の教科書も参考になります。
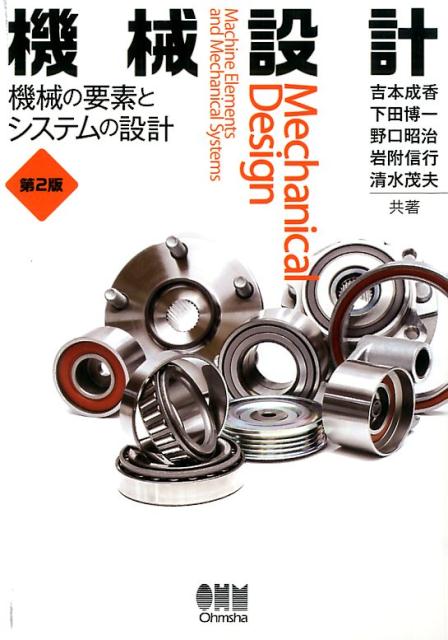
機械要素を体系的に学ぶ本
機械設計 機械の要素とシステムの設計(第2版)
オーム社の教科書(2017年発売、A5判360頁)です。目次には、ボールねじ、リニア軸受、ボールねじの選定、ボールねじサポート軸受の選定などの項目があります。大学や社内研修向けで、計算式や例題を含むため、入門書というより設計寄りの内容です。
※広告を含みます。内容や価格、在庫は購入前に各ストアのページで確認してください。
加工精度は、補正値だけで決まるものではありません。
送り方向、温度、摩耗、潤滑まで含めて機械の状態を確認することが、安定した加工につながります。
コメント