こんにちは、切粉ラボ運営のMakaです。
NC旋盤やマシニングセンタを使っていると、「この機械は位置決め精度が良いのに、なぜ部品の寸法が安定しないんだろう」と感じる場面があります。
私も機械の立ち上げや日々の加工で、カタログの数値だけでは見えない違いを経験してきました。
工作機械の精度は、軸が狙った位置に止まる能力だけでは決まりません。
主軸の回転、案内面の動き、切削中のたわみ、温度の変化、工具やワークの固定、そして測定までがつながって、ようやく製品の精度になります。
この記事では、母性原理・位置決め精度・ヨーイング・ピッチ補正を、図面どおりに削るための現場知識として解説します。
- 機械精度と実際の加工精度の違い
- 位置決め精度と繰返し精度の見方
- 母性原理とヨーイングが加工へ及ぼす影響
- ピッチ補正・バックラッシュ補正の違いと、寸法不良の確認手順
※本記事にはプロモーション(広告)が含まれます。
先に結論:位置決め精度が良くても、寸法が安定するとは限りません。理由は主に2つです。
① 機械の動き以外(工具、固定、温度、測定)も寸法を左右するから。
② 機械が位置を測っている場所と、実際に削る刃先は離れているから。
工作機械の精度とは何か
「精度が良い機械」と言っても、何を測った数値なのかによって意味が違います。
まずは機械そのものの性能と、削り終えた部品の出来栄えを分けて考えましょう。
機械精度と加工精度の違い
機械精度とは、機械がどれだけ正確に動けるかを表す性能です。
例えば、主軸が振れずに回るか、軸が指令した位置に止まるか、まっすぐ動くか、といったことです。
一方、加工精度は、できあがった部品が図面にどれだけ合っているかを指します。
機械が正しく動いても、切削の力で工具が逃げたり、チャックで薄い部品が変形したりすれば、部品には誤差が残ります。
ですから、機械精度は加工精度の大切な土台ですが、それだけで合否は決められません。
覚えておきたいこと:機械精度は「機械の動きの正確さ」、加工精度は「できた部品の正確さ」です。同じ数字として扱わないようにしましょう。
位置決め精度と繰返し精度
位置決め精度は、NCで指令した位置に、どれだけ正確に止まるかを表します。
例えば100.000mmの移動を指令して、実際に測ると100.010mmだったとします。この場合のずれは、プラス0.010mmです。
繰返し位置決め精度は、同じ位置へ何度も動かしたとき、止まる位置がどれだけそろうかを表します。
毎回同じだけずれる機械と、毎回ずれ方が変わる機械では、対処方法が違います。
カタログの「位置決め精度」は、この1回のずれではありません。決められた方法で、何か所も、行き帰りの両方向で測った結果をまとめた数字です。
補足(少し専門的な話):位置決め精度の測り方は、ISO 230-2という規格で決められています。数字を比べるときは、測った軸、動かした範囲、片方向か両方向かなどの条件がそろっているか確認しましょう。(参考:ISO 230-2:2014(Test code for machine tools — Part 2: Determination of accuracy and repeatability of positioning of numerically controlled axes))
カタログ精度の正しい見方
設備を比較するとき、私も機械精度や剛性、設置面積、価格を確認してきました。
ただ、頑丈さ(剛性)や重い切削での安定性は、位置決め精度の数字だけでは分かりにくいところです。
例えば同じ位置決め精度の2台でも、重いワークを載せたときのたわみや、連続加工での温度上昇が違えば、仕上がりが変わる可能性があります。
最高回転数や最小設定単位も、そのまま加工の保証精度を意味するわけではありません。
カタログを見るときは、次の点も確認したいところです。
- 位置決め精度とあわせて、繰返し精度もチェックする
- どんな方法で測った数字かを確認する
- 主軸の性能や、案内面の構造を見る
- 熱による変化(熱変位)への対策があるかを見る
必要な公差が厳しい場合は、実際の部品に近い条件での試し削りも判断材料になります。
加工精度を左右する主な要因
加工誤差は、どこか一か所で生まれるとは限りません。
主軸から刃先、ワーク、測定器に至るまで、それぞれの影響が重なります。
主軸の振れと回転の安定性
旋盤ではワーク、マシニングセンタでは主に工具を回すのが主軸です。
回転の中心がぶれたり、軸受の状態が悪くなったりすると、仕上げ面や寸法に影響します。
主軸の状態が悪いとき、私が気にする症状はびびりや寸法公差からの外れです。
ただし、加工面に筋が出たからといって、すぐに主軸の故障とは決められません。
工具の摩耗、ホルダの振れ、切削条件、ワークの固定でも似た症状が出るためです。
異音や発熱も含め、普段との変化を見て原因を絞ります。
送り機構と案内面の精度
X・Y・Z軸などの送りは、サーボモータ、ボールねじ、案内面などが協力して動かしています。
ボールねじの誤差や、動く向きを変えたときのずれに加えて、案内面がまっすぐ動くかどうかも大切です。
さらに、X軸とY軸が直角になっていなければ、穴を並べる位置や四角形の加工にも影響することがあります。
機械の部品名を一度確認したい方は、工作機械の構造と各部名称の記事も参考にしてください。
剛性とびびりの影響
剛性は、力を受けたときに、どれくらいたわみにくいかという性質です。
特に穴あけや重い切削では、機械による違いを感じます。
私の経験でも、びびりの有無や、どこまで切削条件を上げられるかに差が出ました。
びびりが出たときは、まず切削速度や送り、切込みといった加工条件を確認します。その次に工具の突き出し量、ホルダ、治具、ワークのつかみ方を見直す流れです。
機械本体の問題だと決めつけない方が、無駄な調整を減らせます。
機械全体を支えるベッドの構造も、剛性や振動の伝わり方に関係します。詳しくは工作機械のベッドの役割と材質で解説しています。
熱変位と環境温度の変化
金属は、温度が変わると伸び縮みします。
主軸の発熱、ボールねじの温度上昇、室温の変化によって、機械の中の位置関係が変わることがあります。
加工したばかりのワークと、室温になじんだワークでも、寸法の読みが変わる場合があります。
目安として、鋼は1mあたり1℃で約0.012mm伸びます。長さ300mmの鋼のワークが5℃違えば、約0.018mm変わる計算です。±0.01mmの公差なら、無視できない大きさです。(計算例です。)
暖機運転の効果は、機械の構造、周囲の温度、求める公差によって変わります。メーカーが暖機の手順を示している場合は、それに従うのが基本です。
夏と冬の違いや、工場の空調による朝と昼の温度差で、加工寸法が変わることもあります。
熱の影響は機械、材料、室温、公差によって変わるため、どの工場でも同じように現れるわけではありません。
寸法の変化を追うときは、加工開始からの時間、室温、主軸の稼働状況、ワークの温度を一緒に記録すると判断しやすくなります。
工具・保持・測定の誤差
工具の突き出しが長くなるほど、切削の力でたわみやすくなります。
私は新しい加工を立ち上げる際、干渉を避けながら、できるだけ剛性を確保できる工具とホルダを選びます。
また、仕上げ面や加工の負荷の変化は、工具の摩耗を判断する手掛かりになります。
ワーク側も同様です。チャックの締め付けで変形したり、切りくずが当たり面にかみ込んだりすれば、工具が正しく動いても図面どおりになりません。
最後に、測定器の分解能、校正の状態、測り方が適切かを見なければ、原因を取り違えるおそれがあります。
◆Makaの現場ワンポイント
新品のころは機械間の差をあまり感じなくても、年数がたつと違いが見えてくることがあります。古い機械では、その機械特有の傾向を把握し、加工条件や点検の仕方に反映させることも大切ですよ。
母性原理とヨーイングの関係
工作機械の精度を理解するとき、外せないのが「母性原理」です。
名前は難しそうですが、考え方はシンプルです。
母性原理とは何か
母性原理とは、「機械の精度以上の部品は、基本的に作れない」という考え方です。
機械を親、部品を子にたとえると、子は親の精度を超えられない、ということです。(参考:慶應義塾大学 理工学部「機械を産み出す母なる機械:マザーマシン」)
例えば、工具をまっすぐ送るつもりでも、実際の動きに曲がりがあれば、その曲がりが加工面に写ります。
「母性」は、機械を作る機械を「マザーマシン」と呼ぶことに由来します。
ただし、現実の加工では工具のたわみ、熱、摩耗も加わります。機械の精度が、そのまま部品の精度になるわけではありません。
機械の精度は「部品の精度の上限になりやすい」と押さえておきましょう。
ヨーイングとピッチング
送り軸が動くとき、移動する部分が、わずかに傾くことがあります。
その傾きを表す用語が、ヨーイング、ピッチング、ローリングです。
| 動き | イメージ | 加工への影響例 |
|---|---|---|
| ヨーイング | 進行方向に対し左右へ首を振る | 穴位置や側面の直進性に影響 |
| ピッチング | 進行方向に対し前後へお辞儀する | 高さや加工面の傾きに影響 |
| ローリング | 進行方向を軸として左右に傾く | 平行度や直角度に影響 |
例えばテーブルをX方向へ動かしたとき、動きながら少し首を振るのがヨーイングです。
移動した距離の誤差とは別に、「向き」の誤差が生じています。
刃先の位置で誤差が変わる
ヨーイングが厄介なのは、離れた場所ほど、ずれが大きくなる点です。
定規の端を少し傾けると、手元ではほとんど動かなくても、先のほうは大きく動きます。それと同じです。
機械が位置を測っている場所と、刃先が離れているほど、わずかな傾きが大きなずれになります。
例えば、1mで0.02mm傾く動きがあったとします。測っている場所から刃先までが300mm離れていれば、刃先のずれは0.02×0.3=0.006mmです。
| 測っている場所から刃先までの距離 | 刃先のずれ |
|---|---|
| 100mm | 0.002mm |
| 300mm | 0.006mm |
| 500mm | 0.010mm |
※傾きが1mで0.02mmの場合の計算例です。実機の測定値ではありません。
つまり、カタログの位置決め精度は「軸の位置を測っている場所」での数字です。刃先の位置の誤差とは、別になることがあります。
だから、主軸やテーブルの近くだけ測って安心するのは早いかもしれません。
加工する位置が変わると寸法誤差が変わる場合は、案内面のまっすぐさ、傾きの変化、工具の突き出しも確認する価値があります。
補足:この「測る場所と加工する場所が離れるほど、傾きの影響が大きくなる」という考え方は、専門用語でアッベの原理と呼ばれます。
混同しやすい用語:ピッチングは、移動する部分が前後に傾く「傾きの変化」です。後で説明するピッチ誤差補正は、ボールねじの移動量に関する補正で、意味が異なります。
位置決め精度とピッチ補正
機械に誤差があっても、測った結果をNCの補正機能に入力して、減らせることがあります。
ただし、補正で直せる誤差と、部品交換や修理が必要な問題は分けて考えましょう。
送りねじのピッチ誤差
ボールねじは、ねじが回ることでナットを動かす仕組みです。
理論どおりに回しても、ねじの製作誤差などによって、実際の移動量が指令どおりにならない場合があります。ものさしの目盛りが、場所によってわずかにずれているようなものです。
ピッチ誤差補正は、軸の位置ごとに測った誤差をもとに、指令を補正する機能です。
例えば、ある位置ではプラス方向にずれ、別の位置ではマイナス方向にずれるなら、その傾向に合わせて補正量を設定します。
位置ごとに誤差が違うことがあるため、一か所でダイヤルゲージを当てて合っただけでは、軸全体の精度を確認したことにはなりません。
バックラッシュ補正との違い
バックラッシュは、送り機構のすき間などのせいで、動く向きを逆にしたとき、すぐには動き出さない現象です。ハンドルを逆に回したとき、遊びの分だけ動き出しが遅れるイメージです。
ピッチ誤差補正は「場所によって変わるずれ」、バックラッシュ補正は「向きを変えたときのずれ」に対応します。
| ピッチ誤差補正 | バックラッシュ補正 | |
|---|---|---|
| 対象 | 場所によって変わるずれ | 動く向きを変えたときのずれ |
| ずれの出方 | 軸の位置とともに変わる | 向きを変えた直後に出る |
| 確認のしかた | いくつもの位置で測る | 同じ位置へ、正方向と負方向から近づけて差を見る |
補足:三菱電機のFAQでは、バックラッシュ補正を「向きが反転したときに、すき間の分だけ余分に動かして、機械の位置と指令の位置を合わせる機能」と説明しています。補正は原点復帰のあとに有効になり、設定を変えたときは原点復帰が必要とされています。機種によって手順は違うため、取扱説明書で確認してください。(出典:三菱電機FA「バックラッシュ補正とは何ですか?」)
補正では解決しない問題
補正は便利ですが、機械のあらゆる不調を直すものではありません。
軸受の傷み、案内面の摩耗、固定のゆるみ、切削の力によるたわみ、急な温度変化などは、補正値だけでは解決しない場合があります。
特に、原因が分からないままパラメータを変更するのは避けたいところです。
別の加工位置や動かす向きで、誤差が増える可能性があるためです。誤差の傾向をきちんと確認してから、機械メーカーや保全担当者の手順に従うことが基本です。
位置決め補正やバックラッシュ補正の変更は、軸の動作や干渉に影響するおそれがあります。作業者の判断だけで数値を変更せず、メーカー指定の測定・設定・確認の方法に従ってください。
現場で精度を確認する方法
「寸法が外れた」だけでは、原因は決められません。
いつ、どの軸で、どの向きに、どんなずれ方をしたのか。確認する順番を決めると、調査が進めやすくなります。
寸法ずれの原因を見分ける
私が寸法の変化に気づいたとき、まず確認したいのは、工具の摩耗と切削条件、ワークの固定、加工の負荷です。
仕上げ面が荒れていたり、小さな段差が出たりするなら、機械の動きや工具の状態に変化がないか見ていきます。
そのうえで、ずれ方のパターンを比べます。
| ずれ方のパターン | まず疑うところ |
|---|---|
| 同じ位置で繰り返しても、毎回ばらつく | ワークの固定、振動(びびり)、工具の摩耗、測り方のばらつき |
| 動く距離が長いほど、一定方向にずれる | ボールねじの誤差(ピッチ誤差)、熱による伸び |
| 向きを変えたときだけ差が出る | バックラッシュ、たわみ |
| 時間帯や季節で変わる | 熱による変化(室温、機械やワークの温度) |
| 加工する位置で誤差が変わる | 案内面のまっすぐさ、傾きの変化(ヨーイングなど)、直角度 |
ただし、これは原因を決めつける表ではありません。複数の要因が重なるため、条件を1つずつ変え、測った結果を残していくことが大切です。
測定器と確認項目の選び方
主軸やテーブルの振れ、同じ位置に戻るかどうかを簡単に見るなら、ダイヤルゲージやテストインジケータが役立ちます。
測る位置や固定のしかたが変わると結果も変わります。マグネットスタンドのしっかり感や当て方に注意しましょう。使い分けはダイヤルゲージの用途と使い方を参考にしてください。
ダイヤルゲージで、同じ位置に戻るかを簡単に確認する手順の一例です。
- まず、確認する軸の方向と、機械のどの部分が動くのかを確認します。
- ダイヤルゲージをしっかり固定し、測定子を軸の移動方向に対応した基準面へ当てます。X軸を測る場合は、X軸に直交する基準面が必要です。
- 測定子の当たり方や予圧を確認し、同じ指令位置へ同じ向きから近づけて、読みを記録します。
- この動作を数回繰り返し、読みのばらつきを確認します。
- 次に逆向きから同じ位置へ近づけ、読みの差を記録します。これは移動方向によるずれを確認する目安になります。
測定器の取り付け位置や基準面は、機械の構造によって異なります。実施する際は機械メーカーの保守手順に従ってください。
これは簡易的な確認です。規格に沿った試験の代わりにはなりません。また、目盛り0.01mmのゲージでは、0.01mm程度の違いまでしか見分けられません。
測定時の安全上の注意
測定方法は機械メーカーの保守手順に従い、権限を持つ担当者が実施してください。
動く部分や挟まれる場所へ手を入れたまま軸を動かしたり、安全カバーやインターロックを無効にしたりしてはいけません。
測定器の固定位置、動作速度、動かす範囲も事前に確認し、安全を確保できない場合は作業を中止してください。
用途に合わせて、2種類のゲージを紹介します。
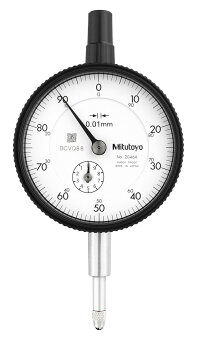
軸の動きを読む標準的なダイヤルゲージ
ミツトヨ 標準形ダイヤルゲージ 2046A
目盛り0.01mm、測れる範囲10mmの、標準的な丸形のダイヤルゲージです。軸を動かして「同じ位置に戻るか」を見るときや、段差の確認に使えます。0.01mmより細かい差を見たいときは、目盛り0.001mmのタイプを選びます。固定用のマグネットスタンドは別途必要です。
振れや平行出しに使うテストインジケータ
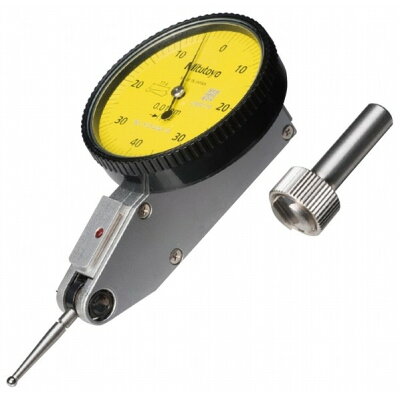
ミツトヨ テストインジケータ 513-404-10H(TI-113HX)
目盛り0.01mm、測れる範囲0.8mmの、てこ式の小さなダイヤルゲージです。主軸の振れを見たり、バイスや治具の平行を出したりするときに使います。測れる範囲が狭いので、大きな段差の測定には向きません。
※広告を含みます。仕様や価格、在庫は変更されることがあるため、購入前に各ストアのページで確認してください。
機械の軸全体の位置決め精度を、規格に沿って調べる場合は、レーザ測長器など、校正された専用の測定システムが必要です。
完成した部品の確認も忘れられません。外径にはマイクロメータ、内径には条件に合った内径測定器を使い、必要なら真円度測定機や三次元測定機で確認します。
内径測定の基本はシリンダーゲージの読み方でも詳しく紹介しています。
古い機械の精度を保つ工夫
古い工作機械を使う場合、最初から補正値を増やすより、清掃、潤滑、主軸や送り系の点検、水平や据え付けの確認が先です。
私も、年数のたった機械ほど、その機械特有の加工の傾向を意識しています。
また、定期的に基準にするワークを加工し、同じ測定器・同じ温度条件で結果を残しておくと、少しずつ進む変化にも気づきやすくなります。
大切なのは、良い数字を一度出すことではなく、必要な公差を続けて満たせる状態を保つことです。
基礎から学びたい方には、教科書『精密加工学』(機械系教科書シリーズ16、田口紘一・明石剛二 著、コロナ社)が参考になります。誤差が生じる原因、高精度な動きの基本、動きの精度の測り方などが章立てされています。
2003年刊の学校向けの教科書で、やや固い内容です。最新の制御機能や規格の版は、メーカー資料や規格の原文で確認してください。

精度・誤差の考え方を基礎から学べる教科書
精密加工学 (機械系教科書シリーズ 16)
精密測定、精密工作法、工作機械の3分野について、理論の基本と実用的な部分をまとめた教科書です。現場の手順書というより、誤差の原因や考え方を整理したい人向けです。
※広告を含みます。仕様や価格、在庫は変更されることがあるため、購入前に各ストアのページで確認してください。
工作機械の精度に関する疑問
ここまでの内容から、設備選びや加工の現場でよく出てくる疑問に答えます。
工作機械の精度に関するFAQ
Q1. 位置決め精度が良ければ、加工精度も良くなりますか?
A. 必ずしもそうではありません。位置決め精度は加工精度の土台ですが、主軸の振れ、切削の力、熱による変化、工具の摩耗、ワークの固定でも、寸法や形は変わります。
Q2. 母性原理は加工精度にどう関係しますか?
A. 「機械の精度以上の部品は、基本的に作れない」という考え方です。機械の動きに曲がりやずれがあれば、部品にも影響します。だから、機械の動きの精度を確認することが大切です。
Q3. ヨーイングとピッチ誤差は同じですか?
A. 違います。ヨーイングは、動く部分が左右に首を振るような「向きのずれ」です。ピッチ誤差は、主にボールねじの移動量のずれで、ピッチ誤差補正はそのずれをNCで補う機能です。
Q4. ピッチ補正だけで、古い機械の精度は戻りますか?
A. 戻るとは限りません。補正で改善できるのは、毎回同じように出る位置のずれなどです。摩耗やガタ、熱や切削の力による変化が大きいときは、点検や修理が必要です。
Q5. 加工精度が急に悪くなったら、何から確認しますか?
A. まず、工具の摩耗、切削条件、チャックや治具の固定、測り方を確認します。そのあと、温度変化、向きを変えたときのずれ、主軸や送り系の異常を調べると、不要な補正変更を避けやすくなります。
工作機械の精度を保つ要点
工作機械の精度を考えるときは、カタログの位置決め精度を入り口にしつつ、加工中に工具とワークの位置関係がどう変わるかまで見ることが大切です。
- 位置決め精度と繰返し精度は、見ているものが違う
- 母性原理:機械の精度が、部品の精度の上限になりやすい
- ヨーイングなどの傾きは、測っている場所から離れた刃先ほど、大きなずれになる
- ピッチ補正は「場所ごとのずれ」、バックラッシュ補正は「向きを変えたときのずれ」
- 補正は便利だが、剛性・熱・摩耗の問題までは直せない
- 機械、工具、固定、測定をまとめて確認すると、原因に近づける
私が現場で特に大切にしたいのは、機械精度が良い状態を保ち、その状態で無理のない加工条件を選ぶことです。
目指すのは、一度だけ精度が出る加工ではなく、次の部品も同じ品質で作れる加工ですよ。
コメント