こんにちは、切粉ラボ運営のMakaです。
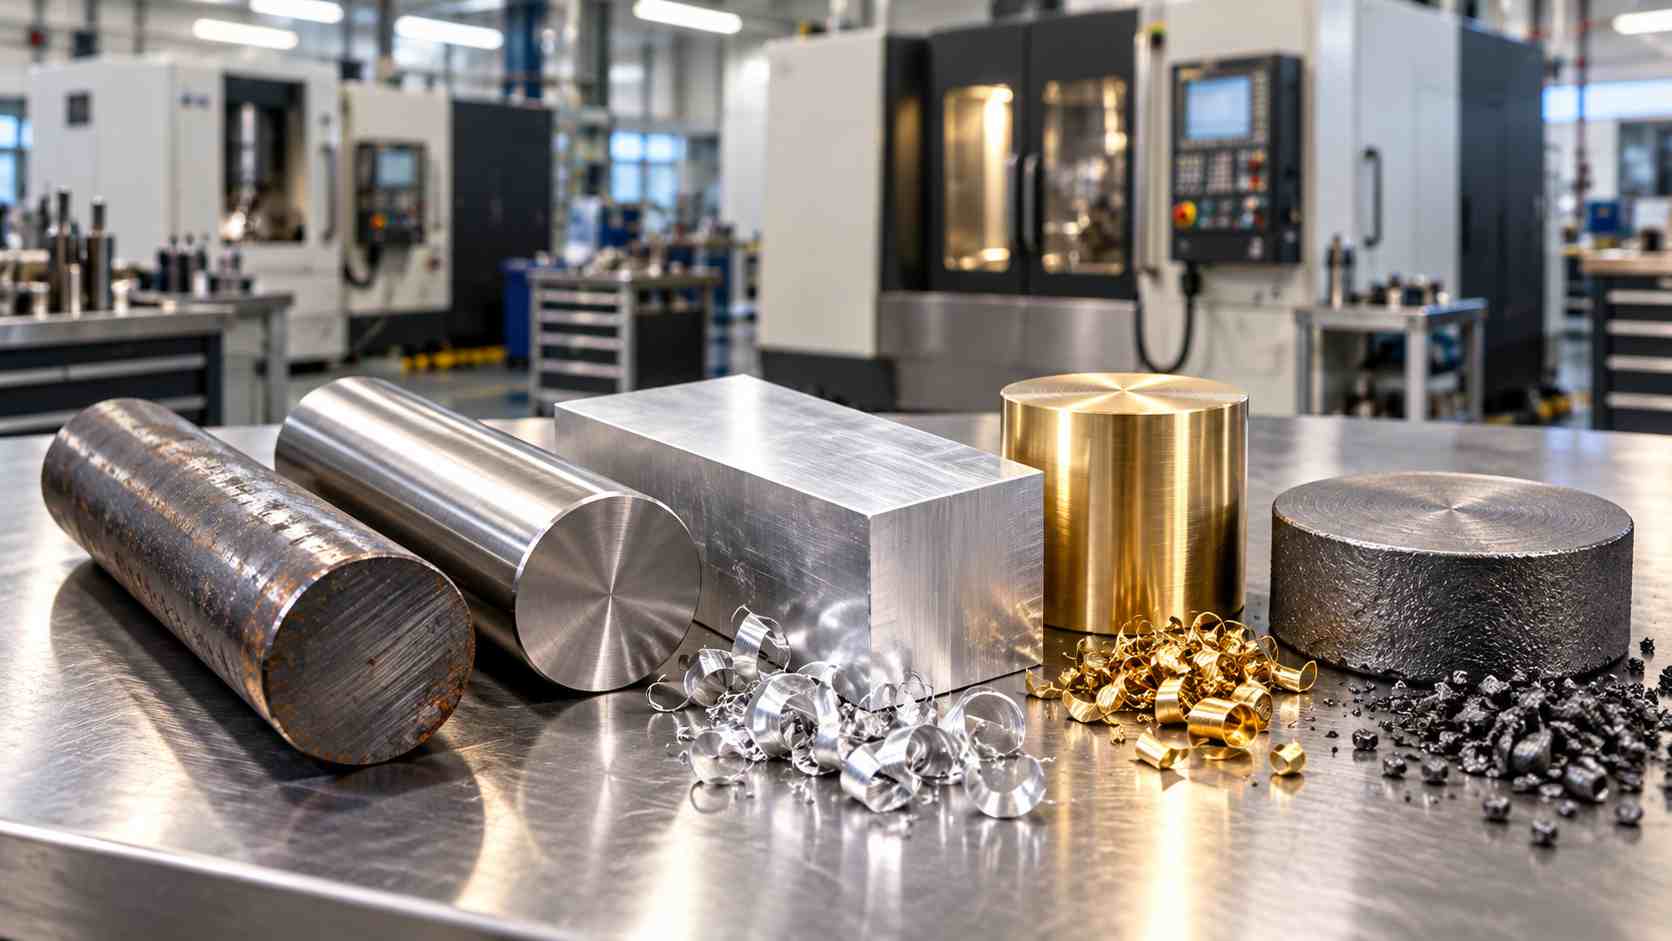
機械加工の現場では、見た目がよく似た材料でも、材質が変わるだけで削れ方が大きく変わります。
私はNC旋盤やマシニングセンタの加工に携わる中で、S45CからSUS304へ変わっただけで工具寿命や切粉の出方がまるで違う、という場面を何度も経験してきました。
材質を比べるときに大切なのは、硬度や耐食性など一つの項目だけで優劣を決めないことです。
部品に必要な性能を先に決めて、
強度・硬度・耐食性・比重・加工性を用途ごとに見比べる
と、候補を絞りやすくなります。
この記事では、代表的な材質の特性や性質を比較しながら、加工現場では何を見て判断しているのかまでつなげて解説します。
- 材質比較で見るべき5つの特性
- S45CやSUS304など代表材の違い
- 材質によって加工性が変わる理由
- 用途から材質候補を絞る考え方
材質比較で見る5つの特性
材質を比較するときは、まず比較軸を決めます。
数字が大きい材料を選ぶのではなく、その部品に必要な性能と加工条件を結びつけて見るのが実務的です。
強度と硬度は別に考える
強度は荷重を受けたときに破損や変形へどの程度耐えられるかを見る指標で、硬度は表面のへこみや摩耗への抵抗を考えるときに使われます。
似た言葉ですが、同じ意味ではありません。
たとえばS45Cは、機械部品で使う機会が多く、熱処理と組み合わせることで求める性能へ近づけることがあります。
ただし、焼入れ前と焼入れ後では加工のしやすさが大きく変わります。
硬度が上がれば、通常の鉄と同じ工具や切削条件では成立しにくくなる場合があります。
機械材料や材料力学の技術書を手元に置いておくと、強度・硬度・熱処理の関係や、図面で知らない材質が出たときにも確認しやすくなります。
耐食性と比重も用途で見る
水分や薬品に触れる部品では耐食性、軽量化が必要な部品では比重が重要になります。
SUS304のようなステンレス鋼、A5052のようなアルミニウム合金では、同じ機械部品でも選ばれる理由が違います。
ただし、耐食性を優先すれば加工負担が増えることもありますし、軽さを優先すれば剛性や傷付きやすさまで確認したくなります。
一つの性質だけで材質を決めると、別の工程で負担が増えることがある。
ここは設計と加工の両方から見たいところです。
加工性は複数の要素で決まる
加工性は「硬いから削りにくい」と単純には決まりません。
工具寿命、切削抵抗、切粉処理、仕上げ面、バリ、発熱などが関わります。
工具分野では、被削材を鋼、ステンレス、鋳鉄、非鉄、耐熱合金・チタン、高硬度材といった区分で扱い、材質に合わせて工具を選びます。
現場でも同じで、材質が変われば工具材種や回転数、送り、切込みまで見直します。
◆Makaの現場ワンポイント
私は図面の材質欄を見た段階で、最初に使う工具や条件の入り口をある程度イメージします。S45CとSUS304では、同じ形状でも加工の組み立て方が変わります。材質確認は加工前の小さな作業に見えますが、後工程への影響はかなり大きいですよ。
代表的な材質を一覧で比較
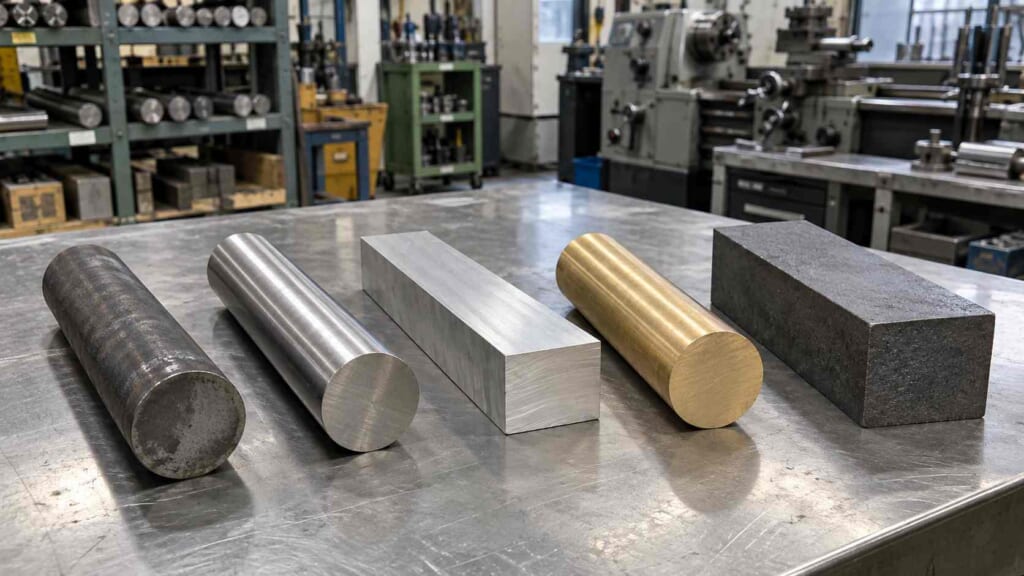
ここでは、機械加工で目にすることが多い代表材を比べます。
評価はあくまで一般的な傾向で、実際には材種、硬度、熱処理、板厚や形状、使用環境によって変わります。
| 代表材 | 強度 | 硬度 | 耐食性 | 重量感 | 切削加工性 | 現場で見る点 |
|---|---|---|---|---|---|---|
| S45C | 中〜高 | 中 | 低め | 重め | 比較しやすい | 熱処理状態と切粉 |
| SUS304 | 中〜高 | 中 | 高め | 重め | 注意が必要 | 発熱と工具寿命 |
| A5052 | 中 | 低〜中 | 高め | 軽い | 進めやすい | 傷、溶着、バリ |
| FC系鋳鉄 | 用途依存 | 材種依存 | 低め | 重め | 比較的進めやすい | 粉状切粉と汚れ |
| 黄銅 | 材種依存 | 材種依存 | 比較的高め | 重め | 進めやすい傾向 | 細かい切粉 |
| 焼入れ鋼 | 高め | 高い | 材種依存 | 重め | 難度が上がる | 工具材種と研削検討 |
材質の種類そのものを広く確認したい場合は、機械材料の種類一覧も参考になります。
材質記号を単独で覚えるより、どの分類に入り、どんな用途で使われるかまでつなげると覚えやすいです。
炭素鋼とステンレスの違い
私の経験では、S45Cは切削加工を考えるうえで基準にしやすい材質です。
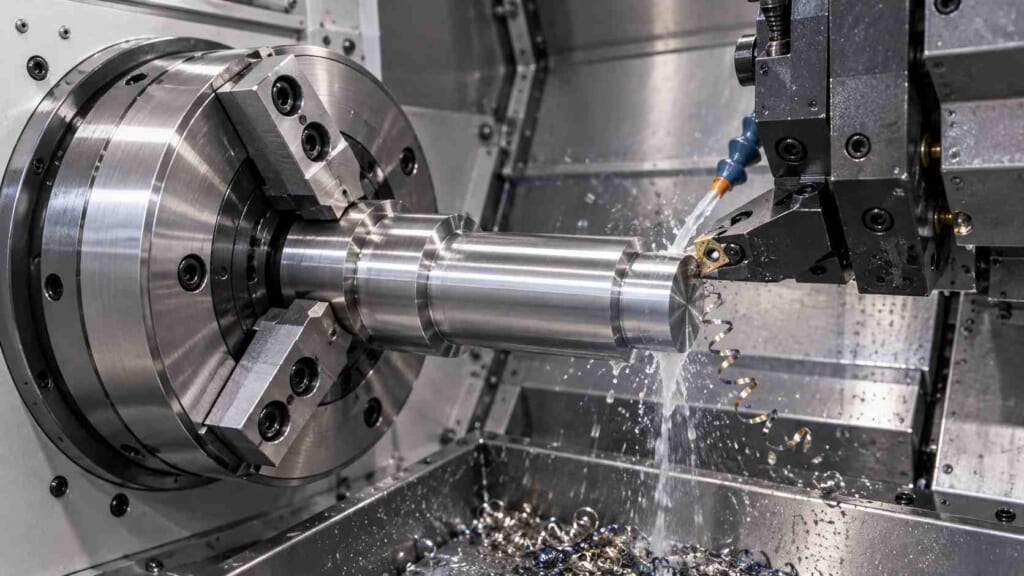
一方、SUS304は鉄系材料と同じ感覚で加工すると、工具の傷みが早くなることがあります。
初めて本格的にSUS304を加工したとき、刃物の耐久性が大きく変わったことが印象に残っています。
ステンレスでは熱の持ち方、刃先の状態、切削条件の組み合わせをよく見ます。
切れ味が落ちた工具を使い続けると、仕上げ面まで急に悪化することがあります。
アルミと真鍮と鋳物の違い
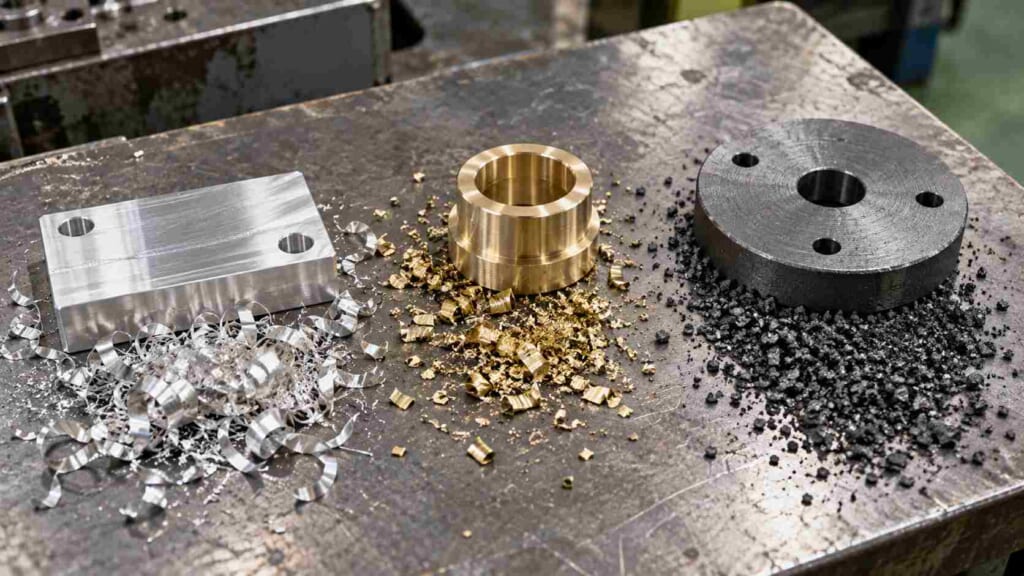
アルミは鉄やステンレスより切削条件を上げやすいと感じることがあります。
ただし、傷付きやすさ、工具への付着、薄物の変形、バリには注意が必要です。
真鍮は切粉が細かく切れやすく、比較的加工を進めやすい材質だと感じます。
鋳物も長い切粉がつながりにくい場合がありますが、粉状の切粉で機械内部が汚れやすく、一般的な鉄丸材とは加工感覚が違います。
アルミ加工では耐溶着性を考えた工具が使われることもあります。
工具の選択肢まで学びたい方は、非鉄金属向けの工具や金属加工の技術資料も確認しておくと理解が深まります。
高硬度材と難削材は慎重に見る
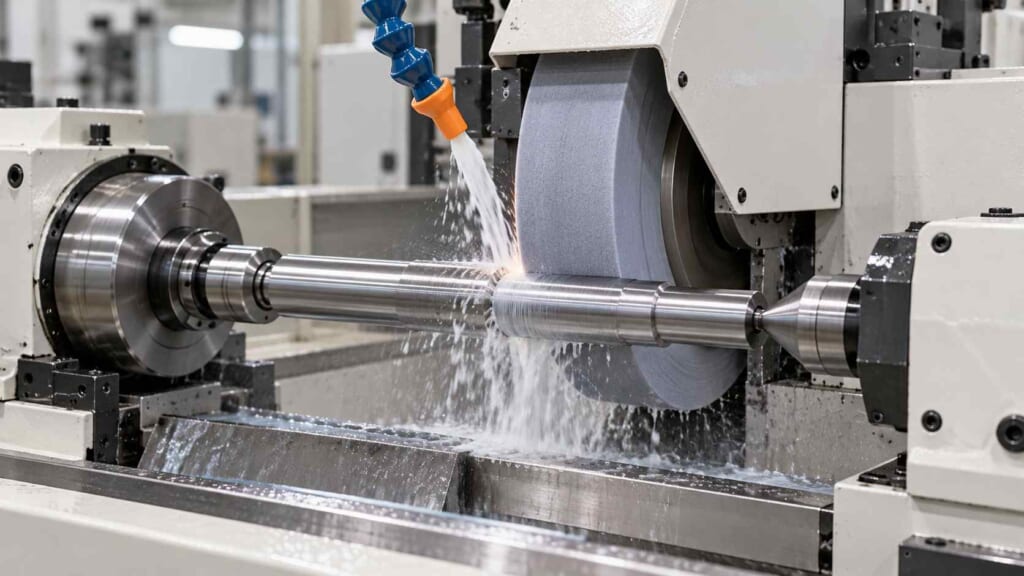
焼入れ後の高硬度材は、これまでの加工経験でも特に慎重になる材料です。
硬度が上がるほど刃先への負担が増え、通常の超硬工具ではなくCBNなど別の工具材種や研削加工を検討する場合があります。
インコネル、ハステロイ、チタンなどの名前を図面で見ると、私は一般的な鉄系材料より先に工具メーカーの資料を確認します。
こうした材料は、加工条件を感覚だけで決めないほうが安全です。
数値や評価は一般的な目安です。同じ材料名でも熱処理状態、硬度、素材形状によって加工結果は変わります。実際の加工では、使用する工具メーカーの推奨条件と設備仕様を確認してください。
材質特性を加工へ落とし込む
材質比較は、材料表を見て終わりではありません。
現場では、その違いを工具選び、切削条件、切粉、音、仕上げ面へつなげて判断します。
工具と切削条件を変える
同じ刃物ですべての材質を同じように加工することはできません。
鉄、ステンレス、アルミでは工具材種や刃先形状を変えることがありますし、荒加工と仕上げ加工でも考え方は変わります。
切削条件も同様です。
工具メーカーの推奨値を入り口にして、実際の機械、ワーク形状、工具の突き出し、保持方法を見ながら調整します。
切削速度と送りの関係を確認したい場合は、切削速度と送り速度の違いもあわせて読んでみてください。
切粉と加工音から状態を見る
切粉は加工後のゴミではなく、加工状態を知る手掛かりです。
材質が変わると、切粉の長さ、巻き付き方、色、細かさも変わります。
普段と違う切粉が出たら、工具摩耗や条件変化を確認するきっかけになります。
加工音も同じです。
私は切削音がいつもより鈍くなったと感じたとき、一度チップの状態を確認します。音だけで異常を断定するわけではありませんが、経験を積むほど変化へ気づきやすくなります。
◆Makaの現場ワンポイント
新人のうちは、材質名と条件表だけに目が行きがちです。でも実加工では、切粉、音、仕上げ面の変化がかなり参考になります。「いつもと違う」と感じたら、一度止めて工具と条件を確認する。私はこの習慣を大事にしています。
熱と仕上げ面まで確認する
材質によって熱の持ち方が変わるため、高精度加工では測定するタイミングにも注意します。
実際に、加工直後は公差内だった寸法が、材料が冷えたあとに変化して公差から外れた経験があります。
また、寸法が入っていても、図面で要求された表面粗さを満たしていなければ良品とは言えません。
工具摩耗、送り、切削速度、材質の粘りなどが仕上げ面へ影響します。
表面性状まで確認したい場合は、表面粗さの目安とRa・Rzも参考にしてください。
材質選定で失敗を減らす手順
設計でも加工でも、材質を決めるときは「一番性能が高い材料」を探すより、必要条件を順番に確認したほうが無駄を減らせます。
必要性能から優先順位を決める
最初に、その部品で何を優先するのかを決めます。
荷重への耐性、摩耗、腐食、重量、加工量、表面処理、コストなど、必要な項目を書き出します。
たとえば耐食性が必要でも、屋内の軽い環境と薬品に触れる環境では要求が違います。
軽量化でも、単に軽ければよいのか、剛性や耐摩耗まで必要なのかで候補は変わります。
必要性能を先に決めると、過剰な材質指定や加工コストの増加を抑えやすくなります。
図面と材料表示を確認する
加工前には、図面に記載された材質を必ず確認します。
S45C、SS400、SUS304、A5052などの記号を見て、使用工具や切削条件の入り口を考えます。
材質を取り違えれば、寸法や形状が合っていても正しい製品にはなりません。
私もSUS304とSUS316のように見た目が似た材料を取り違えそうになったことがあります。
見た目だけで判断せず、材料表示や管理情報まで確認することが大切です。
加工方法全体との関係まで確認したい場合は、金属加工の種類と加工方法も参考になります。
過剰品質と加工費を避ける
耐食性も硬度も加工精度も、すべて高いほどよいわけではありません。
必要以上の材料を選べば材料費が上がり、加工しにくい材質なら工具費や加工時間も増える可能性があります。
逆に、加工性だけを優先して必要性能を満たせなければ本末転倒です。
だからこそ、
用途に必要な性能を満たす範囲で、加工・調達・検査まで成立する材質を選ぶ
という考え方が重要です。
設計と加工の両方を見ながら決めることで、結果的に無駄の少ない部品へ近づきます。
材質比較の基本は、単一の数値で順位を付けることではありません。強度・硬度・耐食性・比重・加工性に必要度を付け、用途に対して十分かどうかを見ることです。
材質比較でよくある疑問
ここでは、材質の特性や性質を比べるときに出やすい疑問へ、加工現場の視点から答えます。
材質特性に関するよくある質問(FAQ)
Q1. 材質は何を基準に比較すればいいですか?
A. まず用途を決め、そのうえで強度、硬度、耐食性、比重、加工性を見比べます。すべての項目で高性能な材料を探すのではなく、必要な性能へ優先順位を付けるのが実務的です。
Q2. 硬い材質ほど加工しにくいですか?
A. 硬度は重要な要素ですが、それだけでは決まりません。粘り、熱伝導、加工硬化、工具への付着、切粉処理なども加工性へ影響します。焼入れ鋼だけでなく、SUS304やアルミでも材質ごとに別の注意点があります。
Q3. S45CとSUS304はどちらが加工しやすいですか?
A. 私の加工経験では、一般的な条件ではS45Cのほうが基準を作りやすく、SUS304は発熱や工具寿命へ注意する場面が多いです。ただし、硬度、形状、工具、加工方法によって結果は変わります。
Q4. アルミは加工しやすい材質ですか?
A. 鉄やステンレスと比べて切削を進めやすいと感じることは多いです。一方で、工具への付着、バリ、傷、薄物の変形が問題になることがあります。加工能率だけでなく、仕上がりと取り扱いまで見てください。
Q5. 材質比較表だけで材料を決めても大丈夫ですか?
A. 比較表は候補を絞る入り口として便利ですが、それだけで最終決定するのは避けたいです。実際には使用環境、熱処理、表面処理、形状、公差、加工方法、調達性、コストまで確認します。
材質比較は用途から考える
材質の特性を比べるときは、単純な順位を作るより「この部品に何が必要か」から考えるほうが実務へつながります。
- 強度と硬度は別の項目として見る
- 耐食性や比重は使用環境と用途から判断する
- 加工性は工具寿命や切粉、発熱、仕上げ面まで含めて考える
- 材質が変われば工具と切削条件も見直す
- 必要性能を先に決めて過剰品質とコスト増を避ける
私自身、材質の違いを実感したのは、条件表より先に実加工の切粉や工具寿命の差を見たときでした。
材質は図面の一行に書かれているだけですが、加工方法、工具、寸法精度、仕上げ面までつながっています。
材質選定や加工条件をもう少し深く学びたい場合は、機械材料・金属加工・材料力学の技術書を一冊持っておくと、現場で確認できる範囲が広がります。
コメント