こんにちは、切粉ラボ運営のMakaです。
機械加工の図面を開くと、⌀、R、C、M、Ra、H7、幾何公差など、数字の横にいろいろな記号や英字が出てきます。慣れるまでは「このマークは何を意味しているんだ?」と手が止まりやすいところです。
私は製造業の現場でNC旋盤やマシニングセンタの加工に携わってきましたが、図面記号は単独で覚えるより、寸法、穴・ねじ、公差、表面性状、加工指示のように用途ごとに見たほうが理解しやすいと感じています。実際の加工では、記号の名前を言えることより、その指示が工程や測定へどう影響するかを読めることのほうが大切です。
※この記事はプロモーションを含みます
この記事では、機械加工で目にしやすい図面記号を一覧で確認できるようにしつつ、加工者がどこまで読み取ればよいのかも合わせてまとめます。より深く確認したい記号は専門書を紹介していますので、現場で「あれ、何だったかな」と迷ったときの索引として使ってください。
図面記号は丸暗記より用途別。記号を見たら「何を示す記号か」「どの部位に効くか」「加工と検査で何を確認するか」の3点までつなげて読むと、実務で使える知識になります。
機械加工の図面記号一覧
まずは、機械加工の図面で見かけやすい記号や表記を大きく分けて確認します。CADや使用フォントによって図記号の見え方が少し異なる場合があるため、ここでは文字で再現しやすい表記を中心に載せています。

寸法公差とプラスマイナス
「20 ±0.02」とあれば、20を基準としてプラス側とマイナス側へ0.02まで許容される指示です。一方、「20 +0.02/0」のように片側だけへ許容差を持たせる表記もあります。
ここで怖いのが、公差値そのものより符号の取り違えです。私は過去にプラス側とマイナス側を取り違えた経験があり、それ以来、公差の数値だけでなく「基準寸法に対してどちら側が許容されているか」を意識して確認しています。
公差は「±0.02だから合計0.04」とだけ覚えるのではなく、上限寸法と下限寸法を実際に頭の中で出してみると、読み違いを減らしやすいです。
はめあいのH7やg6
穴と軸の組み合わせでは、H7、h6、g6、k6などの英字と数字を使った表記が出てきます。これは、寸法公差の位置と幅を組み合わせて表すもので、すきまを持たせるのか、位置決めを重視するのか、しっかり固定するのかといった機能へつながります。
例えばH7/g6のような組み合わせを見ても、記号を暗記するだけでは不十分です。部品が動くのか、挿入できればよいのか、圧入するのかによって意味合いが変わります。詳しい選び方は、はめあい公差の決め方を現場目線で解説した記事で確認できます。
加工側では、要求される公差が狭くなるほど、加工条件や工具摩耗、温度、測定器の選び方まで気を配る必要が出てきます。記号は短くても、現場への要求はかなり大きいことがあります。
幾何公差の記号
幾何公差は、寸法だけでは表し切れない形状、姿勢、位置、振れのズレを管理するための指示です。代表的なものには、真直度、平面度、真円度、円筒度、平行度、直角度、傾斜度、位置度、同軸度に関する指示、振れなどがあります。
| 分類 | 代表例 | 見るポイント |
|---|---|---|
| 形状 | 真直度、平面度、真円度、円筒度 | 単独の形状がどこまで崩れてよいか |
| 姿勢 | 平行度、直角度、傾斜度 | 基準に対する向き |
| 位置 | 位置度など | 基準からの位置関係 |
| 振れ | 円周振れ、全振れ | 回転させたときの変動 |
新人の頃、私も幾何公差は記号を覚えるところで苦労しました。ところが、実際の加工や検査と結び付けると理解が進みます。例えば「穴径は合っているのに穴位置がずれて組めない」という場面を考えると、位置を管理する意味が見えやすくなります。
幾何公差は公差記入枠だけを見るのではなく、対象形体、許容値、データムを一緒に読む必要があります。詳しくは、幾何公差をわかりやすく解説した記事にまとめています。
図面記号の正式な意味や規格の版を確認したい場合は、日本産業標準調査会(JISC)「JIS検索」で規格番号や名称から確認できます。社内資料や古い図面だけで判断せず、必要に応じて最新版を確認してください。
表面性状と加工指示
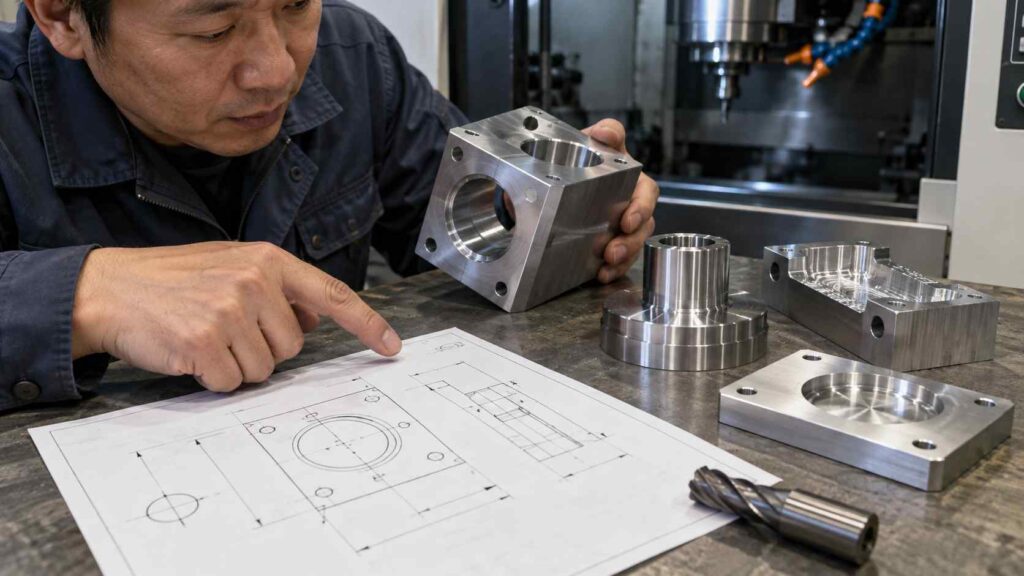
図面記号の中でも、加工工程へ直結しやすいのが表面性状と加工指示です。見た目は小さな記号でも、工具、切削条件、仕上げ工程、測定方法まで変わることがあります。
RaとRzの意味
RaやRzは表面の状態を評価するパラメータです。図面に「Ra 1.6」などと書かれていれば、その面に求められる仕上げ状態を読み取ります。
ここで重要なのは、「Raの数値が小さいほどきれいな面」とだけ覚えないことです。実際の加工では、材質、工具、送り、刃先状態、びびり、測定条件などが仕上がりへ影響します。私は内径加工で工具長が長くなり、寸法は狙えても要求された面粗度を満たせず苦労した経験があります。
図面上で削れる形状でも、要求された表面性状まで満たせるとは限りません。そのため、面粗度の指示を見たら「この工具と保持方法で本当に仕上げられるか」まで考えます。
RaやRz、図面上の表面粗さ記号を詳しく確認したい場合は、表面粗さの目安と図面記号を解説した記事を参考にしてください。
面取りやヌスミの指示
C1のような面取り、ヌスミ、逃げ、現合などは、製造現場では加工内容を左右する表記です。ただし、会社独自の表し方や古い図面の表記が混ざることもあるので、言葉だけで分かったつもりにならないほうがよいです。
「ヌスミ」と書かれていても、どこへ、どの程度、何のために設けるのかが曖昧なら確認します。現合も同じで、相手部品との関係や調整方法が分からなければ、加工者の推測で進めるべきではありません。
現場では暗黙のルールを後から聞くことがありますが、本来、品質に必要な条件は誰が見ても同じ判断ができる形で示されるのが理想です。
REFと参考寸法
REFは参考寸法を示すために使われる表記です。私は加工や検査の合否を判断するとき、正式な要求寸法と参考値を区別して見ます。
参考寸法は形状理解や確認には役立ちますが、それだけを根拠に加工寸法を決めると、ほかの要求寸法と矛盾する可能性があります。どの寸法が製品要求として管理対象なのか、図面全体で確認してください。
図面記号を読む実務のコツ
図面記号は、意味を知った瞬間に実務で使えるわけではありません。加工前、加工中、検査時にどう確認するかまで決めておくと、読み飛ばしを減らせます。

記号だけを単独で見ない
私は図面を読むとき、記号だけを切り取って判断しません。例えば⌀20の横に公差があり、その面に表面粗さが付き、さらに同じ軸へ幾何公差が指定されているなら、それらは全部つながっています。
形状だけを見て加工すると、加工する場所そのものを取り違えることもあります。寸法だけを追えば、注記や表面性状を見落とすかもしれません。だからこそ、記号、数値、対象部位、注記を一組として読むことが大切です。
◆Makaの現場ワンポイント
「図面に穴が開くくらい見る」という感覚で、加工前に何度も確認します。大げさに聞こえるかもしれませんが、材料を削ってしまうと元には戻せません。確認に使う数分のほうが、作り直しよりずっと短いです。
厳しい要求から工程を考える
加工方法を決めるときは、厳しい寸法公差、表面粗さ、幾何公差が指定されている箇所を先に確認します。そこを満たすにはどの面を基準に保持するのか、どこを最後に仕上げるのか、途中で測定できるのかを考えるためです。
例えば、厳しい面粗度がある内径を長い工具で加工するなら、びびりや工具剛性が問題になるかもしれません。位置度が厳しい穴なら、基準面の作り方や段取り替えの回数も影響します。
図面記号を読むというのは、単に意味を日本語へ置き換える作業ではありません。その記号を満たすための工程と測定方法まで想像できて、初めて現場で使える読み方になります。
曖昧なら自己判断しない
図面の表現が曖昧な場合、私は設計者へ確認してから進めます。加工者によって解釈が変わる指示は、そのまま進めると不良や手戻りにつながるためです。
特に確認が必要になりやすいのは、寸法公差の意図、加工範囲、基準、特殊な注記、必要以上に厳しく見える要求など。加工できるかどうかだけでなく、「この仕様は本当に必要か」「検査できるか」まで確認することがあります。
古い図面には注意。
現在と異なる表現や手書きの記号が残っている場合があります。また、改訂前の図面で加工すると、記号を正しく読めても不良になります。図面番号だけでなく改訂履歴や最新版であることも確認してください。
図面記号を覚える方法
図面記号は数が多いので、最初から全部覚えようとするとしんどいです。私は、実際に使う順番で少しずつ増やすほうが身につきやすいと思っています。
用途ごとに覚える
最初は「⌀、R、C」のような寸法記号、次に「±、H7」のような公差、続いて「Ra、Rz」、そのあとに幾何公差という順でも構いません。
大切なのは、記号の見た目だけを暗記カードのように覚えないことです。⌀なら円筒や穴、Raなら加工面、位置度なら穴位置や軸位置というように、実物の形状と結び付けます。
私自身、本や座学だけで理解しにくかった内容も、実際の図面と加工部品を見比べることで分かるようになりました。記号は現物とセットになると、一気に意味を持ち始めます。
手元に早見資料を置く
すべてを記憶する必要はありません。迷ったときにすぐ確認できる資料を持つことも、現場では十分に実用的です。
規格へ戻る習慣を付ける
図面記号は、ネット上の早見表だけで最終判断しないほうがよい場面があります。規格改正で表し方や考え方が変わることがあり、古い資料が検索結果に残っていることもあるからです。
私は意味を確実に判断できないとき、JISなどの規格へ戻って確認します。覚えているつもりの内容ほど、思い込みが入りやすいものです。設計、加工、検査で共通の判断をするには、最終的な根拠を確認できる状態にしておくことが大切です。
図面記号のよくある質問
最後に、機械加工の図面記号を調べるときに出やすい疑問をまとめます。
機械加工の図面記号に関するよくある質問(FAQ)
Q1. 機械加工の図面記号は全部覚える必要がありますか?
A. 最初から全部を暗記する必要はありません。まず⌀、R、C、M、寸法公差、表面粗さなど、仕事で頻繁に使うものから覚えるのがおすすめです。分からない記号を便覧や規格で確認する習慣のほうが、曖昧な記憶で判断するより実務的です。
Q2. 図面の⌀とRは何が違いますか?
A. ⌀は直径、Rは半径を示します。⌀20なら直径20、R10なら半径10という読み方です。ただし、加工するときは記号と数字だけではなく、公差や対象部位まで合わせて確認してください。
Q3. Raは図面で何を意味しますか?
A. Raは表面性状を評価する代表的なパラメータの一つです。指定値だけで加工方法を決めるのではなく、対象面、材質、工具、加工条件、測定方法まで含めて考えます。数値が厳しい場合は仕上げ工程そのものを見直すこともあります。
Q4. H7やg6は何の記号ですか?
A. 穴や軸の寸法公差を表す公差域クラスです。穴側と軸側を組み合わせることで、すきまばめ、中間ばめ、しまりばめなどの機能へつながります。記号単独ではなく、相手部品との組み合わせで読むことが大切です。
Q5. 見たことのない図面記号が出たらどうしますか?
A. 自己判断で加工へ進まず、適用されているJISや社内標準、図面の注記を確認します。それでも意味が確定できない場合は設計者へ確認します。特に古い図面や会社独自表記では、一般的な意味だけで判断しないほうが安全です。
機械加工の図面記号まとめ
機械加工の図面記号は、一覧を丸暗記するより、用途ごとに覚えるほうが実務では使いやすいです。
私が現場で大事にしているのは、図面記号を「知っている」で終わらせないことです。記号を見て、どの面をどう加工し、どの測定器で確認し、どの要求を外してはいけないのかまで考える。そこまでつながると、図面は単なる記号の集まりではなく、設計者から加工者、検査者へ渡される共通言語として見えてきます。
コメント