こんにちは、切粉ラボ運営のMakaです。
機械加工の現場では、図面の材質欄にS45CやSUS304と書かれていても、それだけで「どれくらい硬いか」「いつもの工具で削れるか」までは決められません。
私もNC旋盤やマシニングセンタで加工してきましたが、同じ材質でも焼入れ前と焼入れ後では、工具への負担や切削音、切粉の出方がまるで別物になることがあります。
材質の硬度を見るときに大切なのは、数値だけではなく
材質名、熱処理状態、HRC・HB・HVなどの硬さスケールをセットで確認すること
です。
この記事では、代表的な材質の硬度を一覧で確認しながら、数値の読み方、加工への影響、工具選びまでを現場の目線でつなげて解説します。
- 代表的な材質の硬度の目安
- HRC・HB・HVの違いと見方
- 硬度から加工難易度を考える方法
- 工具選定と加工前に確認するポイント
材質の硬度一覧をまず確認
まずは、機械加工で目にすることが多い材質の硬度を一覧で見てみましょう。
下表はJISの参考値や、材料メーカー・商社が公開している代表値をもとにした一般的な目安です。調質、熱処理、板厚、製造履歴などによって変わります。
| 材質 | 状態の例 | 硬度の目安 | 加工時の見方 |
|---|---|---|---|
| SS400 | 一般構造用圧延鋼材 | 硬さの規定なし | 材質名だけで硬さを決めない |
| S25C | 焼なまし | 約121〜156 HB | 炭素鋼の中では比較的削りやすい |
| S45C | 焼なまし | 約137〜170 HB | 旋削・フライスの基準にしやすい |
| S45C | 焼ならし | 約167〜229 HB | 焼なましより硬め。素材の状態を確認 |
| S45C | 焼入れ焼戻し(調質) | 約201〜269 HB | 工具への負担が増えやすい |
| SCM440 | 調質 | 約285〜352 HB (約30〜38 HRC相当) |
通常の炭素鋼より工具選定を慎重に |
| SUS304 | 焼なまし(固溶化熱処理) | 約150〜200 HV | 硬さ以上に加工硬化と粘りに注意 |
| SUS304 | 冷間加工後の例 | 約250〜300 HV (加工度で変動) |
材料が届いた時点で硬いこともある |
| FC250 | JIS別鋳込み供試材 | 241 HB以下 | 粉状の切粉と鋳肌にも注意 |
| FCD450-10 | JIS参考値 | 約140〜210 HB | 基地組織による差も見る |
| A5052 | H34 | 約68 HB | 比較的削りやすいが溶着とバリに注意 |
| A6061 | T6 | 約95 HB | 調質記号まで確認する |
| C3604 | 快削黄銅(引抜き材) | 80 HV以上(JIS H 3250) 1/2H材で約100 HVの例 |
切粉が分断しやすく切削しやすい傾向 |
| SKD11相当 | 焼入焼戻し後 | 一般に約58〜62 HRCで使われる例が多い | 高硬度材用の工具や研削を検討 |
表の数値は加工条件を決めるための保証値ではありません。特にS45C、SCM440、SUS304、工具鋼は、熱処理や冷間加工で硬度が大きく変わります。材料証明書、図面の熱処理指示、実測値がある場合は、そちらを優先してください。
表を使う前に知っておきたいこと
表を見るときは、3点だけ頭に入れておいてください。
1点目は、HB・HV・HRCが別々の試験方法で得た値だということです。縦に並んでいても、数字の大小をそのまま比べることはできません。
2点目は、同じ材質でも「状態」の欄が違えば別の材料として扱うこと。S45Cの焼なまし材と調質材では、工具への負担がまったく変わります。
3点目は、この表があくまで目安だということ。S45Cなどの機械的性質は、規格の改正や供給状態によって扱いが変わる場合があります。最終的には図面、材料証明書、実測値で確認してください。
材質そのものの種類や用途を確認したい場合は、機械材料の種類一覧もあわせて見ると、鉄鋼・非鉄金属の位置づけが分かりやすくなります。
硬度は材質名だけで決まらない
一覧表を見ると材質ごとに硬度が並んでいますが、現場で一番避けたいのは「S45Cだからこの硬さ」と決めつけることです。硬度は熱処理、冷間加工、表面処理、測定位置などでも変わります。
熱処理で同じ材質が別物になる
S45CやSCM440は、焼なまし、焼ならし、焼入れ、焼戻しなどで硬度を変えられます。
実際、S45Cの表を見ると、焼なましでは約137〜170 HB、調質では約201〜269 HBと、同じ材質名でもこれだけ幅があります。
焼入れの条件によっては50 HRC前後まで上げることもできるため、状態を確認しないまま「S45Cだから大丈夫」とはいえません。
私が加工前に見るのは、材質欄の次に熱処理指示です。荒加工を焼入れ前に終わらせるのか、熱処理後に仕上げ代を削るのかで、工具も工程も変わるからです。
硬度は加工順を決める情報でもある、ということですね。
◆Makaの現場ワンポイント
S45Cと書いてあるだけなら、私はまだ加工条件を決めません。調質材なのか、焼入れ前なのか、熱処理後の仕上げなのかまで確認します。同じ材質なのに「今日はやけに刃物がもたない」となる原因が、材料状態の違いだったということは珍しくありませんよ。
SUS304は硬度だけでは読めない
SUS304は、焼なまし状態なら約150〜200 HV程度で、高硬度鋼ほど硬い材料ではありません。
それでも加工しにくいと感じるのは、粘り、熱の逃げにくさ、工具への溶着、そして加工硬化が関わるからです。
冷間加工を受けた材料では約250〜300 HVまで上がる例もあり、材料が届いた時点で硬さが違うことも考えられます。
切れ味の落ちた工具でこすり続けると、表面がさらに硬くなり、次の刃先は一段と厳しい条件で削ることになります。
私もSUS304を本格的に加工し始めた頃、鉄系材料と同じ感覚で条件を組み、工具寿命が極端に短くなった経験があります。
この仕組みは加工硬化の仕組みと現場対策でも詳しく解説しています。
つまり、硬度が低めだから削りやすいとは限らないわけです。
図面の硬さ指示の読み方
図面や熱処理仕様には、「HRC58〜62」のように範囲で書かれていたり、「HB285以上」のように下限だけが指定されていたりします。ここでは、どのスケールで、どの範囲を求められているのかを正確に読み取ります。
表面だけを硬くする熱処理では、表面と内部で硬さが違います。
測定する位置が指定されているか、硬化層の深さまで求められているかも確認したいところです。
熱処理後に削る場合、取りしろを大きく取りすぎると硬化層を削り落としてしまうことがあります。熱処理で寸法が動くことも考え、仕上げ代は図面の指示と合わせて決めます。
用語や熱処理の種類が分からなくなったときは、機械材料や熱処理の入門書を手元に置いておくと、その場で調べられて安心です。
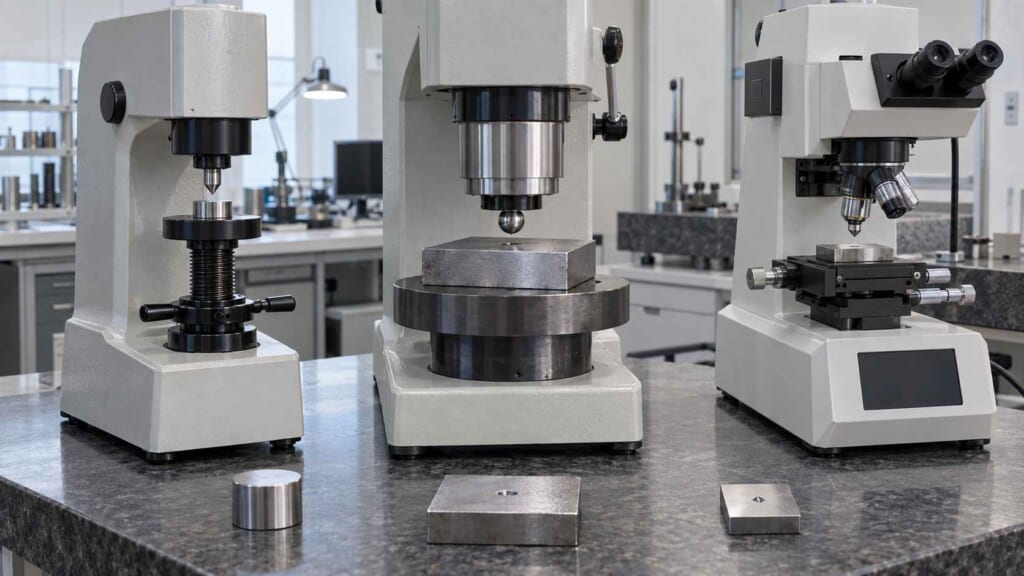
HRC・HB・HVの違い
硬度表で迷いやすいのが、HRC、HB、HVという表記です。
数字だけを横並びにして比較するのではなく、それぞれ別の試験方法で得られた値だと考えてください。
| 表記 | 圧子 | 硬さの求め方 | よく見かける材料 |
|---|---|---|---|
| HRC(ロックウェルC) | 円すい形のダイヤモンド | 押込み深さから求める | 焼入れ鋼、工具鋼、調質材 |
| HB・HBW(ブリネル) | 球形の圧子 | 圧痕の大きさから求める | 鋳鉄、非鉄金属、焼なまし鋼 |
| HV(ビッカース) | 四角すい形のダイヤモンド | 圧痕の対角線から求める | ステンレス、銅合金、薄い硬化層 |
HRCは高硬度鋼でよく使う
HRCはロックウェルCスケールです。
ダイヤモンド圧子を押し込み、押込み深さから硬さを求めます。JIS Z 2245の表では、Cスケールの適用範囲は20〜70 HRCとされていて、焼入れ鋼や工具鋼など比較的硬い材料でよく使われます。
たとえば「HRC60」と図面や熱処理仕様に書かれていれば、一般的な生材の炭素鋼と同じ感覚では加工できません。超硬工具でも材種や条件を選び、場合によってはCBN工具や研削を検討する領域です。
ロックウェル硬さ試験の方法はJIS Z 2245で規定されています。(出典:日本規格協会「JIS Z 2245:2021」)
HBは鋳物や一般材で見かける
HBはブリネル硬さで、球状の圧子を押し込み、できた圧痕から硬さを求めます。
鋳鉄や非鉄金属、比較的軟らかい鋼材などで目にすることがあります。現在の規格表記ではHBWと書かれることもあります。
FC250やFCD450の資料でHBが使われるのは、このためです。ただし鋳物は組織や測定位置によるばらつきもあるため、上限値だけを見て加工性を決めるのは早計です。
HVは広い硬度域を測りやすい
HVはビッカース硬さです。ダイヤモンドの四角すい圧子を押し込み、圧痕の大きさから硬さを求めます。
比較的広い硬度域で使え、薄い硬化層や小さな範囲を評価するときにも使われます。SUS304や黄銅の材料データでHVが示されることもあります。
ここで注意したいのは、160 HVと160 HBを同じ硬さとして扱わないこと。近い領域があっても、測定方式が違います。
硬度から加工難易度を見る
硬度は加工難易度を考えるうえで重要ですが、それだけで答えは出ません。
私は硬度を「工具への負担を予測するための材料の一つ」として見ています。
硬度が上がると工具負担も増える
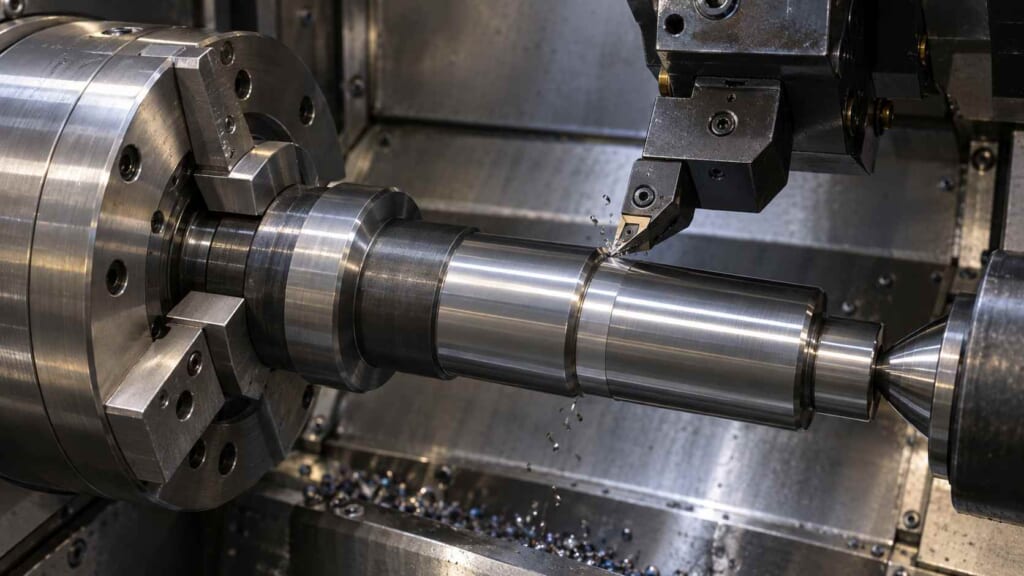
一般に鋼材では、硬度が上がるほど切削抵抗や工具摩耗への注意が必要になります。
焼入れ後の材料を通常の鉄用チップで無理に削れば、摩耗が急速に進んだり、一度の加工で欠損したりすることもあります。
ただし、同じ硬度でも被削性は材質で変わります。SUS304は加工硬化や溶着が問題になり、アルミは硬度が低くても工具への付着やバリが仕上げ面を悪くすることがあります。真鍮は比較的切粉が細かく切れやすく、加工しやすいと感じる場面が多いです。
加工判断では「硬度+材質の性質」で見るのが基本です。硬度だけでなく、粘り、熱伝導、加工硬化、切粉処理、工具との相性まで含めて考えると、現場の感覚とつながります。
切粉と加工音も判断材料になる
実際の加工では、硬度表だけを見続けるわけではありません。
私は切粉の切れ方、巻き付き、色、加工音、仕上げ面も見ます。普段より切粉が青くなる、鈍い音に変わる、面が急に荒れるといった変化があれば、工具摩耗や条件不良を疑います。
特に仕上げ面が悪いときは、工具を替えるだけでなく切削速度や送りも見直します。寸法が公差内でも、図面で要求された表面粗さを満たさなければ良品とは言えません。粗さの見方は表面粗さの目安とRa・Rzの解説で確認できます。
◆Makaの現場ワンポイント
切粉は加工後のゴミではなく、加工状態を教えてくれる情報です。材質や硬度が変わったとき、いつもの切粉と違うと感じたら、回転数、送り、切込み、工具の状態を一度見直すようにしています。
硬度と工具選びの考え方
加工前に硬度が分かったら、次は工具メーカーの推奨材種と、加工できる硬度の範囲を確認します。
工具は被削材の区分で選ぶ
工具メーカーのカタログは、被削材を鋼、ステンレス、鋳鉄、非鉄金属、難削材、高硬度鋼といった区分に分けているのが一般的です。
同じ超硬チップでも、鋼用、ステンレス用、鋳鉄用、高硬度材用では狙っている特性が違います。
高硬度鋼については、「HRC55まで」「HRC60まで」「HRC61以上」のように、硬さの範囲でさらに分けているカタログもあります。使える工具が変わってくるので、図面のHRCは必ず見ておきます。
S45Cの生材を加工する条件と、焼入れ後の高硬度材を加工する条件を同じにするのは無理があります。
刃先を硬くすれば何でも解決するわけではなく、断続切削なら欠けにくさ、剛性が低ければびびり対策も必要です。
私はカタログの推奨条件を出発点にして、実機の剛性、ワーク形状、工具の突き出し、クーラント、切粉の状態を見ながら微調整します。条件の考え方は切削速度と送り速度の違いも参考にしてください。
高硬度材は研削も候補になる
焼入れ後の材料では、切削で仕上げるより研削のほうが適することがあります。
とくに高い寸法精度や面粗さが必要な場合、無理に旋削やフライスだけで完結させる必要はありません。一方、設備と工具が合えばハードターニングで工程を減らせる場合もあります。
だから「HRC○以上なら必ず研削」と一律に決めるのではなく、要求精度、形状、加工量、設備、工具をまとめて見ます。
硬度測定と換算の注意点
図面の指示や材料証明書の数値だけでなく、現物の硬さを自分で確かめたい場面もあります。
現場での測り方と基準片
現物の硬さを確認したいときは、用途に合った硬度計を使います。工場で大型部品をその場で測りたいなら、リーブ式などのポータブル硬度計が候補になります。
ただし、測れる材質、試験片の厚さや質量、表面粗さなどに条件があります。表面に酸化皮膜や脱炭層が残っていると、内部より低い値が出ることもあるため、表示された数字だけを信用しないことが大切です。
日常点検では硬さ基準片で測定値を確認する方法があります。測定のたびに表示がずれていないか、基準片で確かめておくと安心です。
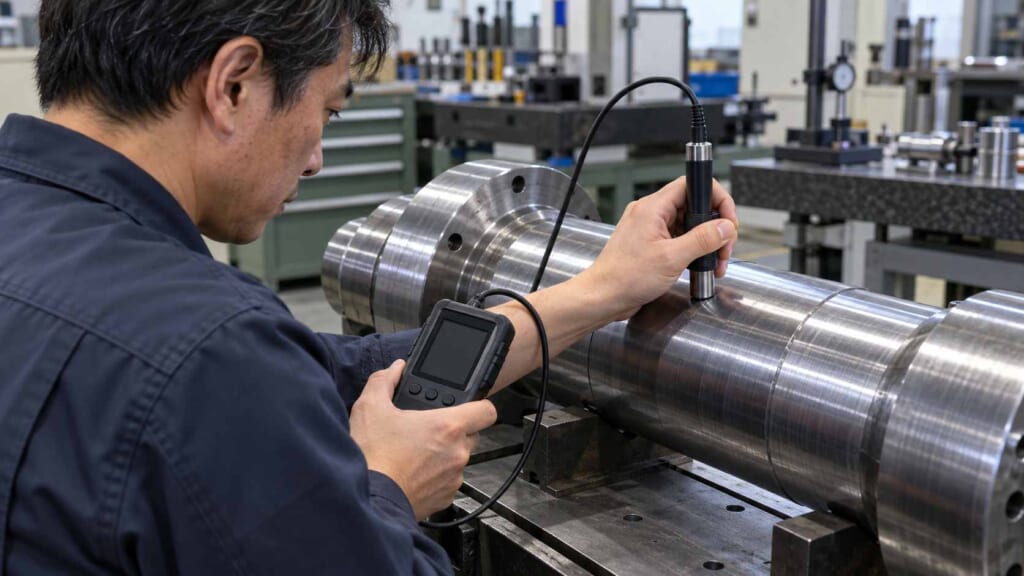
硬度計を購入するときは「HRC・HB・HVを表示できるか」だけで選ばず、測定原理、対象材質、必要な試験片厚さ、表面粗さ、校正や基準片の有無まで確認してください。
換算値は参考として扱う
HRC、HB、HVには換算表がありますが、換算値はあくまで近似です。
ISO 18265によると、換算値は試験した材料そのものにだけ直接当てはまり、ほかの材料では目安にとどまります。
また、正しい標準の試験方法で得た値の代わりにはならず、引張強さへの換算は換算値の中でも特に信頼性が低いとされています。(出典:ISO「ISO 18265:2013 Metallic materials — Conversion of hardness values」)
そのため、HRCからHVへ換算した数字をそのまま品質判定値にしたり、換算値だけで切削条件を決めたりするのは避けます。図面でHRC指定ならHRC、HV指定ならHVというように、要求された方法で確認するのが基本です。
加工前に確認する流れ
ここまでの内容を、加工前の確認手順にまとめます。毎回同じ順番で見ると、見落としが減りますよ。
硬度まわりの確認手順
- 図面の材質欄を見る
- 熱処理指示と、硬さの指定(スケールと範囲)を見る
- 材料証明書や現品の状態を確認し、必要なら実測する
- 工具メーカーの被削材区分と、適用できる硬さの範囲を確認する
- 加工中は切粉、加工音、仕上げ面、工具摩耗を見て条件を補正する
この流れのどこかで「いつもと違う」と感じたら、そこで一度止まって確認します。材料を削ってしまうと元には戻せないので、確認にかける数分は決して無駄になりません。
材質の硬度でよくある疑問
ここでは、材質の硬度一覧を見たあとに迷いやすい点を、加工現場の判断につながる形で答えます。
材質の硬度に関するよくある質問(FAQ)
Q1. S45Cの硬度は何HRCですか?
A. S45Cは熱処理状態で硬度が変わるため、材質名だけでは何HRCと決められません。焼なまし材はHBで示されることが多く、焼入れや焼戻し後は処理条件によって大きく上がります。図面の熱処理指示や材料証明、実測値を確認してください。
Q2. HRCとHVはそのまま換算できますか?
A. 換算表で目安を出すことはできますが、完全に同じ値へ置き換えられるわけではありません。材質や硬度域によって関係が変わるため、品質保証では指定された硬さ試験を使うのが基本です。
Q3. SUS304はS45Cより硬いですか?
A. 状態によるので単純には比べられません。SUS304の焼なまし材は高硬度鋼ではありませんが、加工硬化しやすく、粘りや発熱の影響もあるため、硬度の数字以上に削りにくく感じることがあります。
Q4. HRC60の材料は旋盤で削れますか?
A. 条件が合えば加工できる場合はありますが、一般的な鋼用工具と同じ条件では厳しい領域です。CBNなど高硬度材向けの工具、機械剛性、取り代、断続の有無を確認し、要求精度によっては研削も検討します。
Q5. 表の硬度と材料証明書の数値が違うときはどちらを優先しますか?
A. 図面の指示、材料証明書、実測値を優先してください。一覧表は材質の見当をつけるための目安で、実際の材料の状態を保証するものではありません。加工条件を決めるときも、まず手元の材料の数値を基準にし、そのうえでカタログの推奨条件を確認します。
まとめ
材質の硬度一覧は、加工前に見当をつけるには便利です。
ただし、
硬度は材質名だけでは決まらず、熱処理や加工履歴で変化します。
加工現場では、次の点を押さえておくと判断しやすくなります。
- 材質名、熱処理状態、硬さのスケールをセットで確認する
- HB・HV・HRCの数字は、そのまま比べない
- 硬度が低めでも、SUS304のように加工硬化で苦労する材料がある
- 工具は被削材の区分と、適用できる硬さの範囲で選ぶ
- 換算値は参考にとどめ、図面で指定された方法の値を基準にする
私自身、図面の材質欄を見た瞬間に工具を決めるのではなく、硬度、熱処理、形状まで確認してから加工方法を考えます。
あなたが材質一覧を見るときも、「この数字はどの状態の、どのスケールの硬さなのか」まで一歩踏み込んで見ると、加工判断がかなり変わってきますよ。
コメント